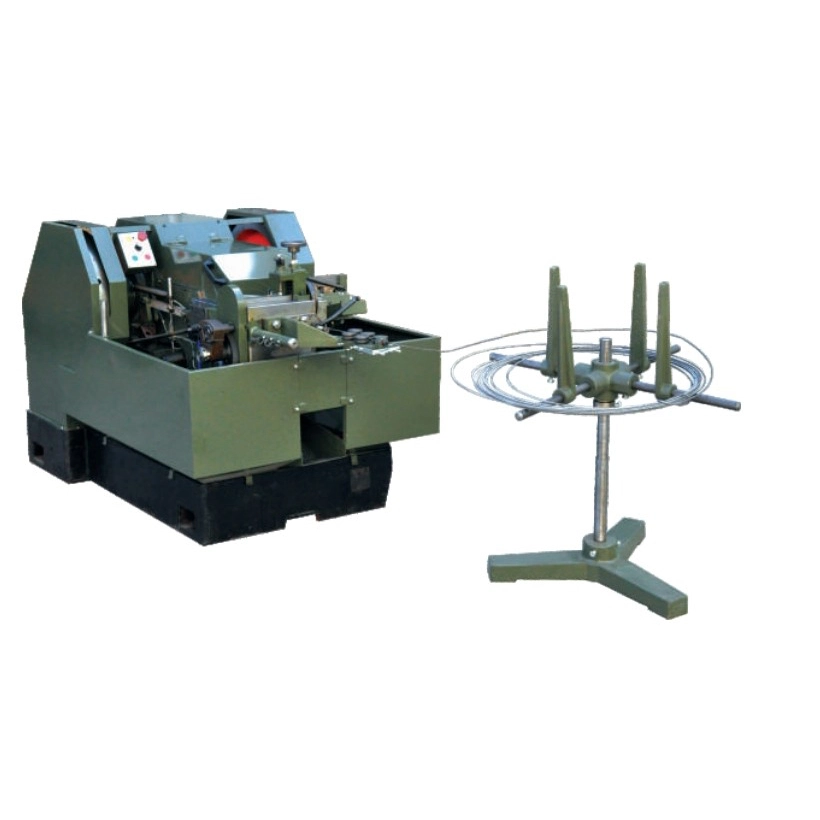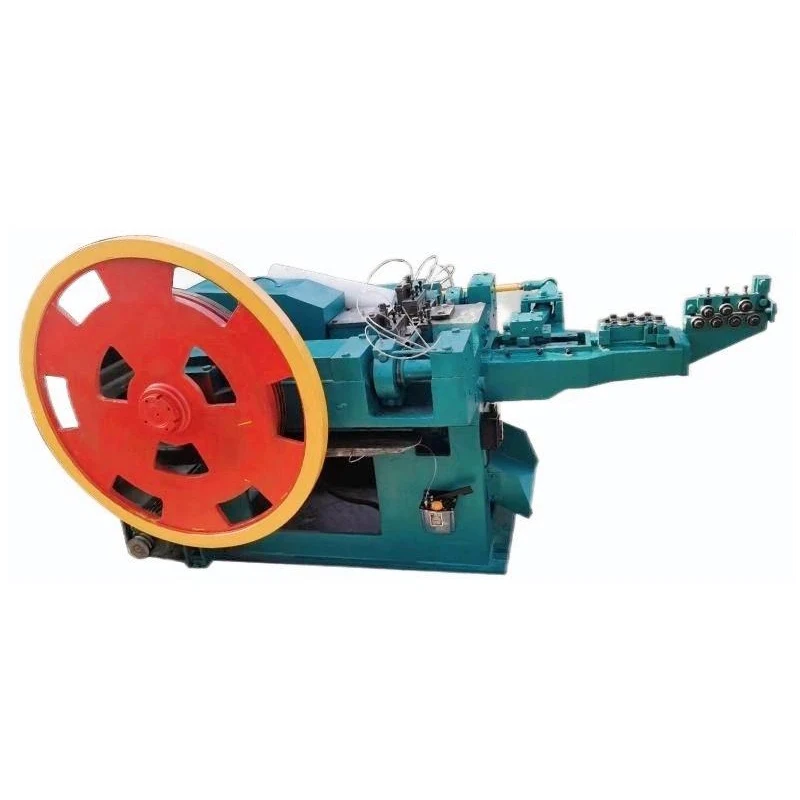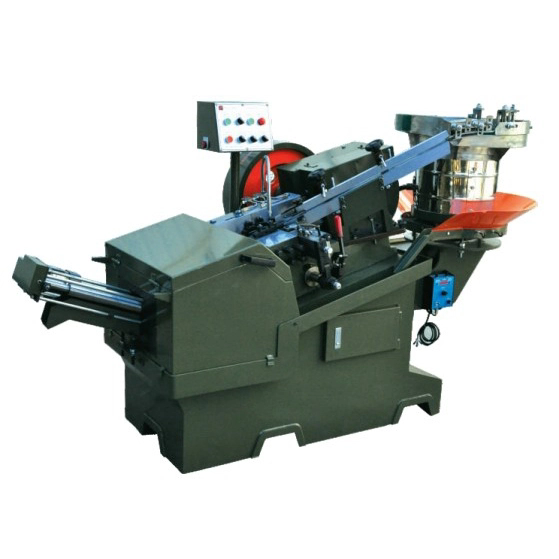
Мы предлагаем широкий спектр оборудования для производства винтов, включая станки для холодной высадки, накатки резьбы и сборки, а также винты с хвостовиком для сверления с полной спецификацией, поддерживаемые ODM, OEM и услугами нестандартной настройки.
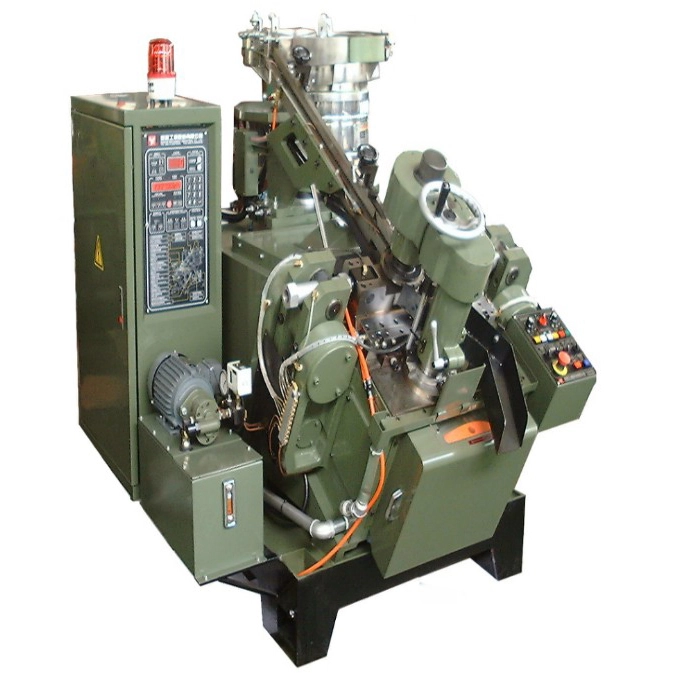
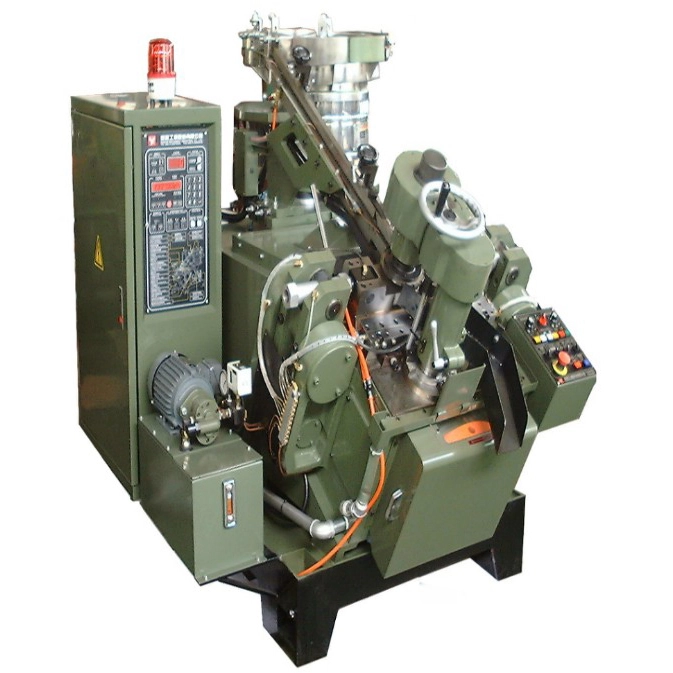
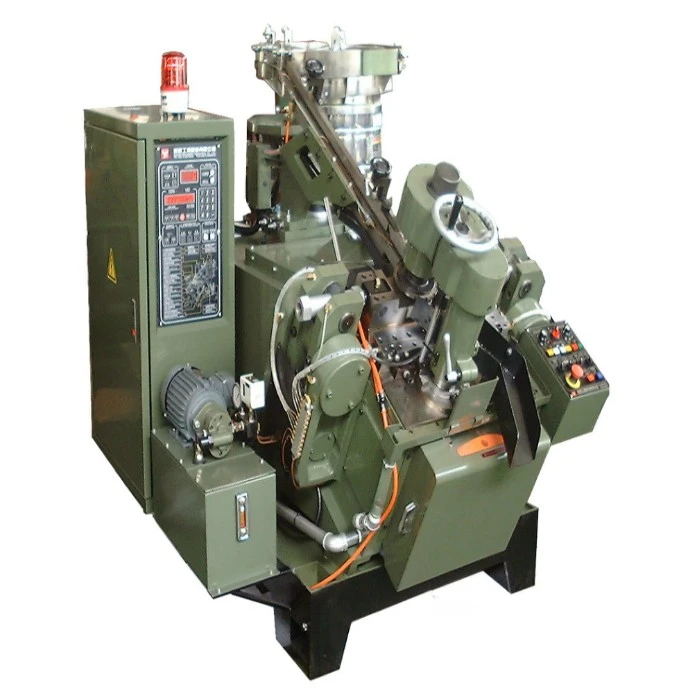
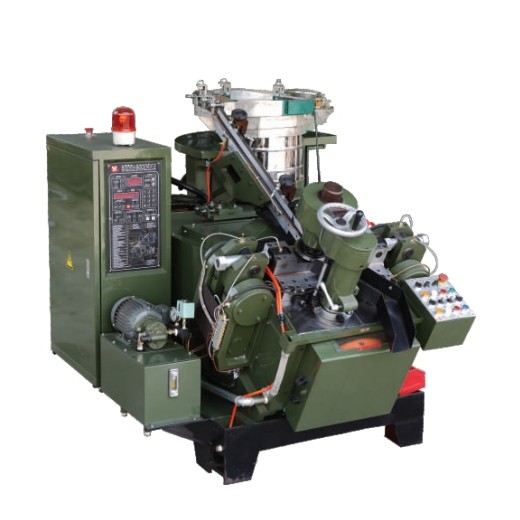
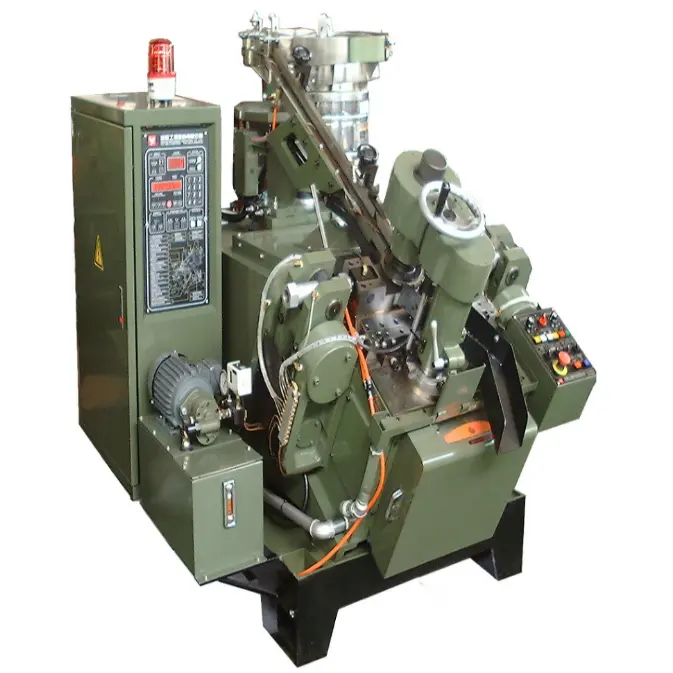
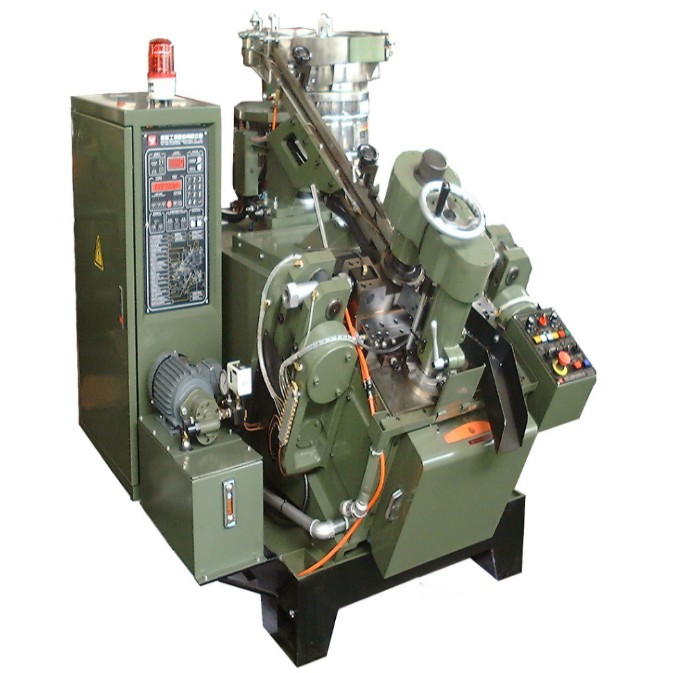
Машина для формования наконечников винтовых сверл YWC использует зрелую интеллектуальную систему управления ПЛК и прецизионную структуру набора штампов, обеспечивающую стабильную работу, низкое энергопотребление и широкую совместимость.
Автоматическая машина для формования сверл для самосверлящих винтов может идеально соответствовать массовому производству самосверлящих винтов различных спецификаций, широко используемых на заводах по производству крепежных изделий, в мастерских по производству винтов и на промышленных линиях поддержки крепежных изделий, являясь основным вспомогательным оборудованием для стандартизированного производства самосверлящих винтов.
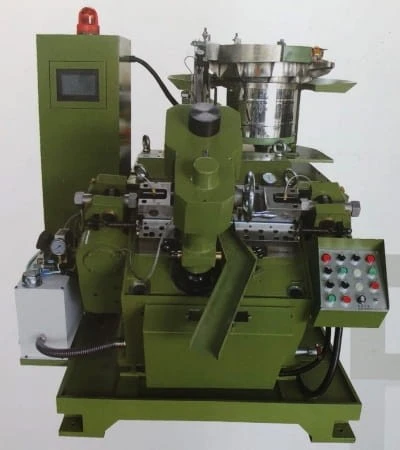
Все параметры откалиброваны в соответствии с профессиональными стандартами тестирования YWC, что обеспечивает возможность индивидуальной настройки в соответствии с производственными потребностями клиента.
| Параметр Элемент | Техническая спецификация |
| Бренд | YWC |
| Название продукта | Автоматическая машина для формования сверл для самосверлящих винтов |
| Применимые характеристики винтов | Самосверлящие винты M3-M6 (настраиваемые) |
| Скорость производства | 120-520 шт./мин (регулируется в соответствии со спецификациями) |
| Мощность главного двигателя | 7,5 кВт |
| Мощность двигателя масляного насоса | 0,75 кВт |
| Формирующая точность | ±0,02 мм, острие сверла гладкое, без заусенцев. |
| Система управления | Интеллектуальное управление ПЛК + светодиодный дисплей сигнализации о неисправности |
| Рабочий режим | Полностью автоматическая однократная формовка, без ручного вмешательства |
| Область применения | Метизный крепеж, производство винтов, обработка строительного крепежа |
Машина марки YWC имеет промышленный утолщенный корпус, все основные компоненты тщательно обработаны, имеют прочную конструкцию и стабильную работу. Ниже приводится подробное описание основных структурных частей:
Оснащен индивидуальной интеллектуальной панелью управления YWC, интуитивно понятным светодиодным цифровым дисплеем, отображением скорости производства, объема обработки и рабочего состояния оборудования в реальном времени. Он имеет встроенную функцию самообнаружения неисправностей и функцию автоматической сигнализации.
В случае возникновения застревания материала, перегрузки оборудования или ошибки параметров система автоматически останавливается и отображает код неисправности, что позволяет персоналу быстро устранять неполадки и повышать безопасность производства.
Все параметры работы можно регулировать с помощью одной клавиши, поддерживая память нескольких производственных схем и адаптируясь к обработке винтов различных спецификаций.
Формирующая матрица изготовлена из легированной стали высокой твердости, после высокотемпературной закалки и прецизионного шлифования, с твердостью до HRC60°. Интегрированная конструкция набора матриц обеспечивает точное позиционирование вершины сверла, эффективно предотвращая отклонения размеров и износ инструмента.
Принята конструкция быстросменной матрицы, которая позволяет завершить замену матрицы за 10-15 минут, что значительно повышает эффективность переключения спецификаций. Формованное острие сверла для самосверлящего винта имеет гладкую поверхность, равномерный угол и отсутствие заусенцев, что соответствует высоким стандартам производства крепежных изделий.
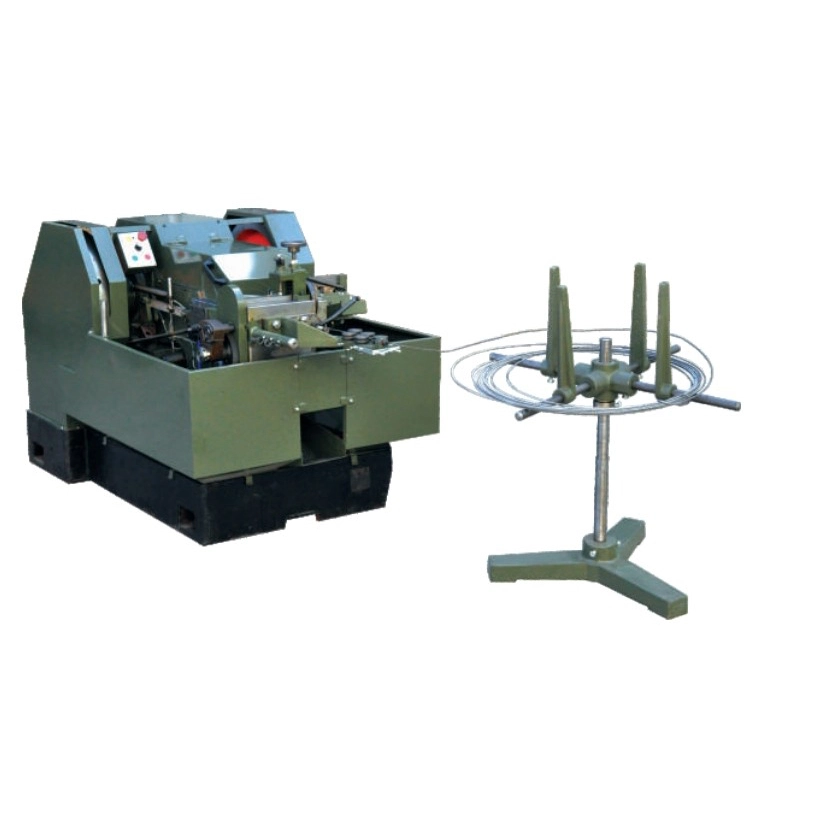
Соответствующий высокоскоростной автоматический механизм подачи и выпрямления, который может автоматически сортировать, выпрямлять и транспортировать шнековое сырье. Это решает проблему изгиба материала и неравномерной подачи при традиционной обработке.
Скорость подачи синхронизирована со скоростью формования, что обеспечивает непрерывное бесперебойное производство. Встроенная конструкция защиты от заклинивания эффективно снижает вероятность засорения материала и повышает стабильность непрерывного производства.
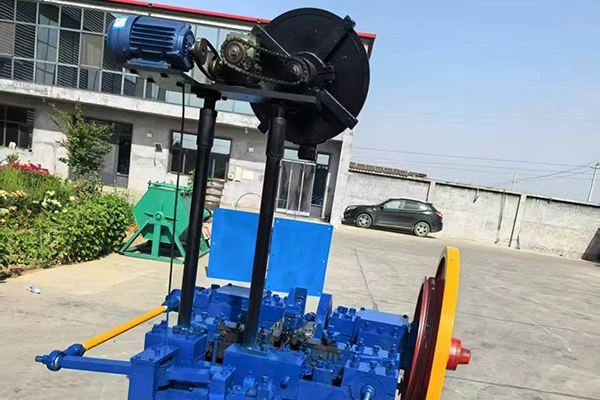
Вся автоматическая машина для формования сверл для самосверлящих шурупов имеет утолщенный чугунный корпус, обладающий высокой жесткостью и отсутствием деформации после длительной эксплуатации. Дно оснащено встроенным амортизирующим основанием, которое эффективно снижает вибрацию и шум при работе на высоких скоростях, обеспечивая стабильность работы оборудования и точность формовки.
Поверхность обработана антикоррозионным и противоизносным напылением, которое является прочным и подходит для длительного высокоинтенсивного промышленного производства.
После завершения формирования точки сверления оборудование автоматически выгружает материалы и оснащено устройством предварительного удаления заусенцев и финишной обработки.
Готовые шурупы равномерно выгружаются, не скатываясь и не царапая, обеспечивая целостность шнековых изделий. Скорость разгрузки регулируется, что совместимо с различными режимами подключения производственной линии.
Высокая точность и высокая последовательность: используется технология точной калибровки YWC, погрешность формирования точки сверления контролируется в пределах ± 0,02 мм, консистенция продукта высокая, а процент выхода составляет до 99,8%, что позволяет избежать брака продукта, вызванного отклонением размеров.
Полностью автоматическая интеллектуальная работа: весь процесс от подачи, формовки до разгрузки полностью автоматический, никаких ручных операций не требуется. Один работник может управлять несколькими устройствами одновременно, что значительно экономит трудозатраты и повышает эффективность производства.
Широкая совместимость и высокая гибкость: автоматическая машина для формования сверл для самосверлящих винтов поддерживает формовочную обработку самонарезающих винтов M3-M12 и может настраивать штампы и параметры в соответствии со специальными спецификациями винтов, удовлетворяя разнообразные производственные потребности небольших и крупных серийных заказов.
Низкое энергопотребление и энергосбережение: оптимизированная система управления питанием, низкое энергопотребление при непрерывной работе по сравнению с традиционным оборудованием, потребление энергии снижается на 20%, долгосрочная работа экономит больше производственных затрат для клиентов.
Стабильная работа и низкий уровень отказов: продуманная конструкция конструкции + эксклюзивная оптимизация программы YWC, стабильная высокоскоростная работа, низкий уровень отказов, длительный срок службы основных компонентов, снижение затрат на последующее обслуживание и замену.
Простота обслуживания: используется модульная конструкция, каждый компонент является независимым и съемным, что удобно для ежедневной очистки, смазки и устранения неисправностей, что сокращает время простоя оборудования.
Шаг 1: Размещение и выравнивание площадки: Поместите машину для формирования сверл YWC на ровную и твердую цементную поверхность, отрегулируйте выравниватель основания, чтобы вся машина оставалась горизонтальной (отклонение по горизонтали составляет менее 0,5 мм), закрепите амортизирующую основу, чтобы избежать смещения вибрации во время работы. Зарезервируйте пространство площадью 0,8–1 м вокруг оборудования для последующей эксплуатации и обслуживания.
Шаг 2. Подключение силовой и масляной цепи: Подключите промышленный источник питания 380 В в соответствии со схемой подключения оборудования, проверьте надежность подключения линии, чтобы избежать виртуального соединения. Введите указанное гидравлическое масло в масляный бак, проверьте трубопровод масляного контура на наличие утечек и убедитесь, что масляный контур свободен. После подключения включите питание и проверьте, нормально ли включены панель управления и каждый двигатель.
Шаг 3: Установка и отладка матрицы: В соответствии со спецификацией производственного винта выберите подходящую формовочную матрицу YWC, установите и зафиксируйте ее в положении установки матрицы, затяните крепежные болты. Отрегулируйте зазор матрицы и ход формовки с помощью панели управления, проведите отладку без нагрузки после установки, чтобы обеспечить точную и беспрепятственную работу матрицы.
Шаг 4: Отладка механизма подачи: отрегулируйте расстояние между подающими колесами и параметры выпрямления в соответствии с диаметром шнекового сырья, проверьте эффект автоматической подачи, убедитесь, что сырье подается ровно и плавно, без застревания, и завершите работу по установке и предварительной отладке.
Шаг 1: Предпроизводственная проверка: перед запуском автоматической машины для формования сверл для самосверлящих винтов проверьте, все ли части оборудования ослаблены, достаточно ли гидравлического масла, цела ли матрица, и очистите все детали в зоне подачи и формовки. После подтверждения отсутствия отклонений включите питание оборудования и запустите программу самопроверки.
Шаг 2: Настройка параметров: используйте интеллектуальную панель управления YWC, вызовите соответствующую схему производственных параметров спецификации винта или вручную установите скорость производства, параметры хода формования и выгрузки. После настройки нажмите подтверждение параметра, и система автоматически сохранит параметры.
Шаг 3: Тестовый запуск без нагрузки: запустите режим работы без нагрузки, дайте оборудованию поработать на холостом ходу в течение 3-5 минут, наблюдайте за рабочим состоянием штампа, механизма подачи и разгрузочной конструкции, проверьте, нет ли ненормального шума, вибрации и заклинивания, и своевременно устраните неполадки в случае каких-либо отклонений.
Шаг 4: Формальная производственная операция: после того, как тестовый запуск без нагрузки пройдет нормально, поместите винтовое сырье и запустите автоматический режим производства. Оборудование автоматически выполнит подачу, выпрямление, формирование вершины сверла, удаление заусенцев и разгрузку. Во время производства в любой момент наблюдайте за эффектом формирования продукта и точно настраивайте параметры, если отдельные продукты имеют отклонения в размерах.
Шаг 5. Выключение и ежедневное обслуживание. После завершения производства сначала остановите систему подачи, продолжайте работу оборудования в течение 2–3 минут, чтобы удалить все остатки материалов из машины. Затем отключите электропитание, очистите поверхность оборудования и образующие полости детали, смажьте детали трансмиссии и выполните ежедневное техническое обслуживание.
Застревание материала: автоматически подайте сигнал тревоги и остановите машину, отключите питание, чтобы очистить заблокированные материалы, отрегулируйте скорость подачи и зазор матрицы и перезапустите машину после подтверждения.
Неравномерное формирование точки сверления: проверьте, изношена или ослаблена матрица, откалибруйте положение матрицы, отрегулируйте параметры хода формовки и своевременно замените матрицу, если она изношена.
Низкая скорость производства: проверьте стабильность напряжения питания, очистите масляный контур от грязи и сбросьте параметры скорости производства.
Ненормальный шум оборудования: проверьте, не хватает ли в деталях трансмиссии смазочного масла, ослаблены ли болты, своевременно смазывайте и закрепляйте детали.
Адрес
№ 54, улица Дашани, район Хайшу, город Нинбо, провинция Чжэцзян, Китай
Тел.
Электронная почта