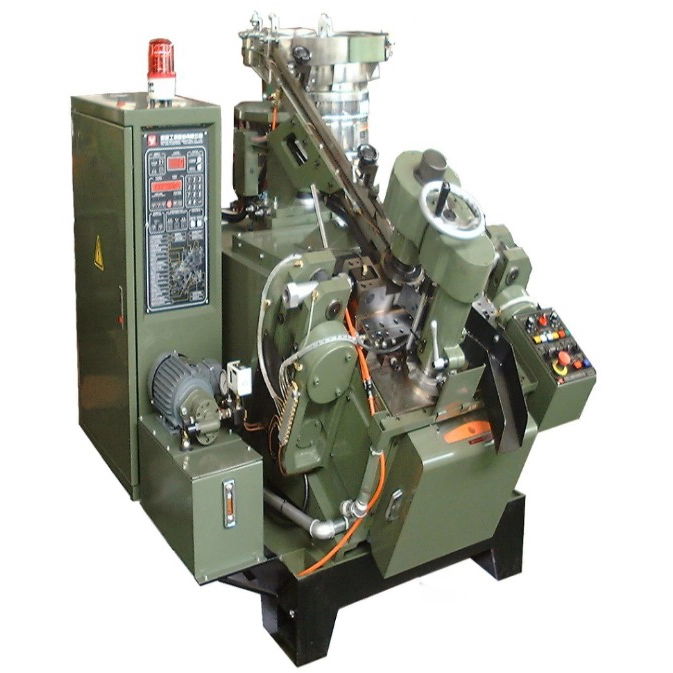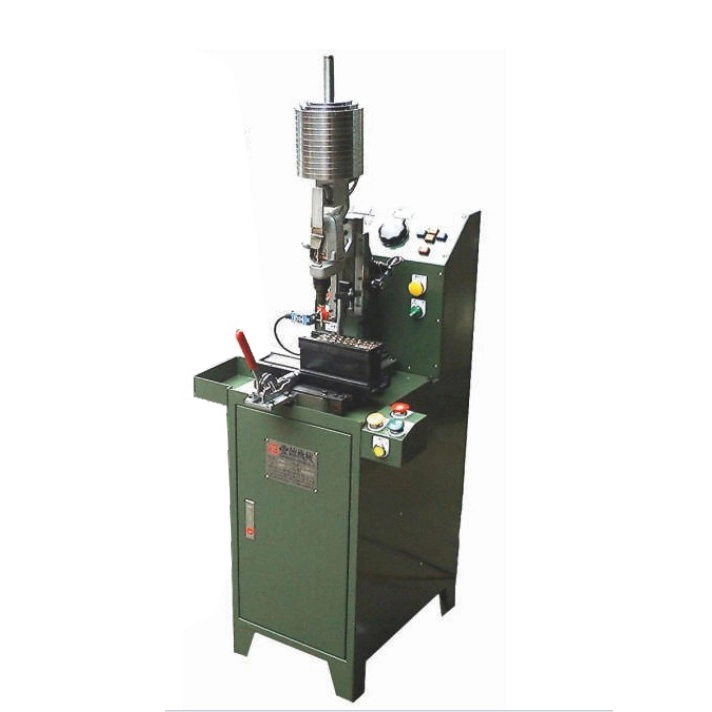
Абстрактный· В данной статье представлен подробный технический анализАвтоматический резьбонакатный станок, изучая принципы его работы, механическую конструкцию и металлургические преимущества накатки резьбы по сравнению с традиционными методами резки. Обсуждение охватывает системы плоских и цилиндрических штампов, требования к формуемости материалов, параметры производства и вопросы контроля качества, необходимые для производства крепежных изделий в больших объемах.
01. Основные принципы накатки резьбы
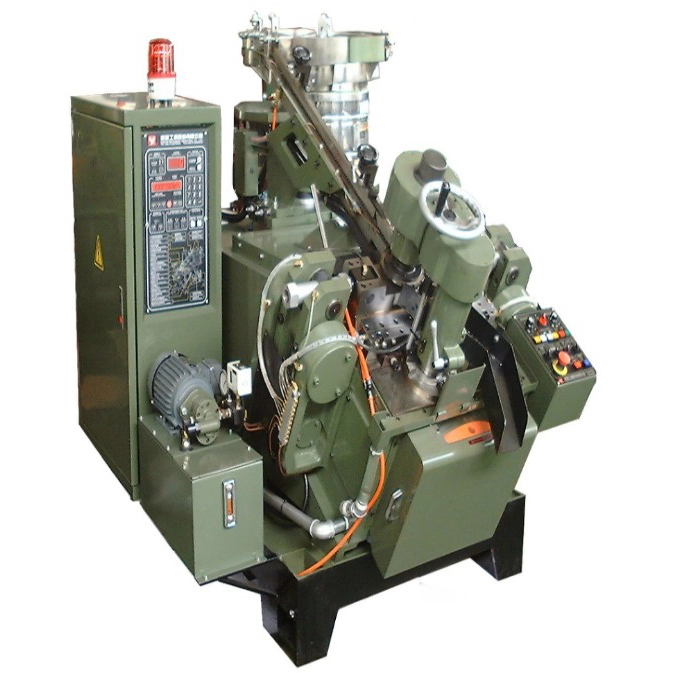
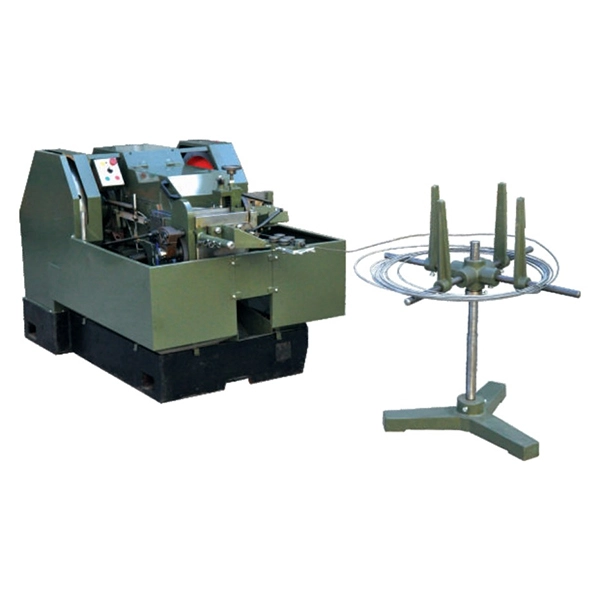
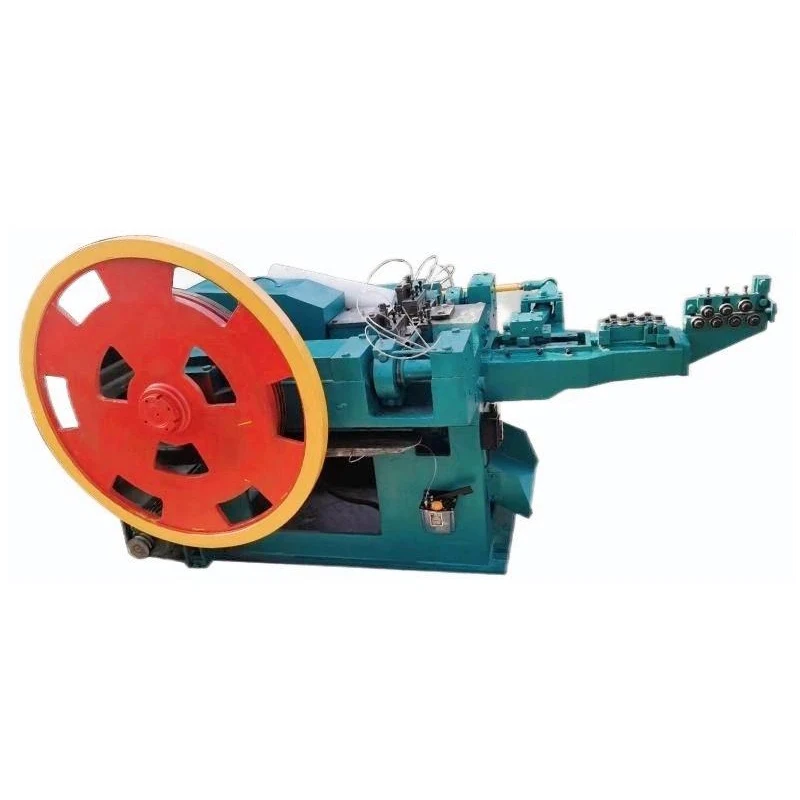
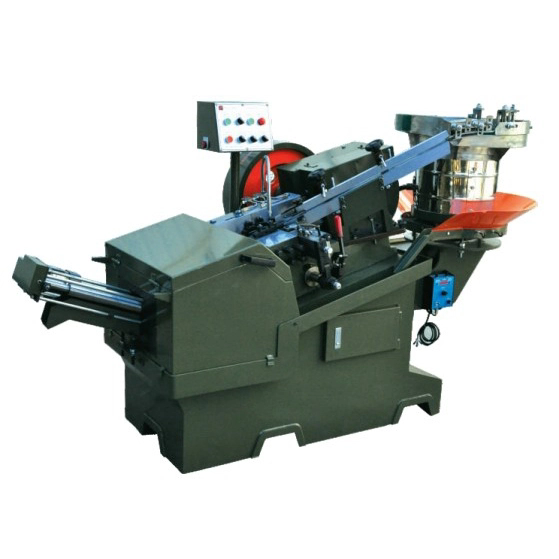
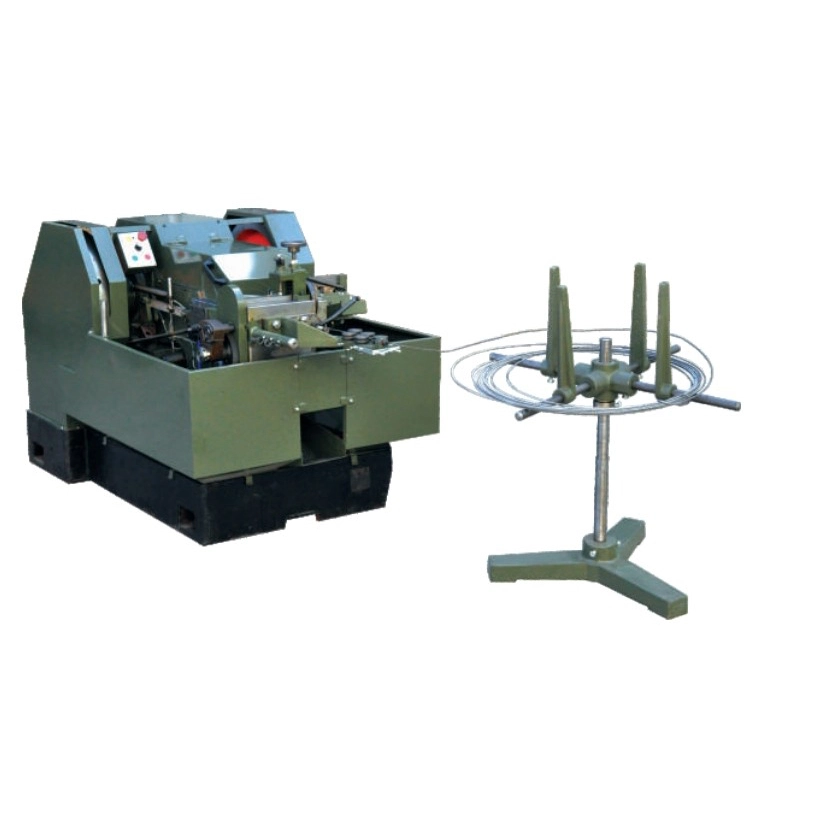
АнАвтоматический резьбонакатный станокработает по принципу холодной штамповки, процесса, принципиально отличающегося от нарезания резьбы. Вместо удаления материала для создания резьбы накатка резьбы вытесняет материал посредством контролируемой пластической деформации. Заготовка помещается между двумя матрицами — плоскими или цилиндрическими, — которые содержат отрицательный оттиск желаемого профиля резьбы.
Когда штампы движутся относительно друг друга, они проникают в поверхность заготовки, заставляя материал течь и заполнять полости штампа. Этот процесс холодной обработки измельчает зернистую структуру материала, выравнивая поток зерен по контуру резьбы, а не разрезая его поперек. В результате получается резьба с превосходными механическими свойствами, включая повышенную прочность на разрыв, усталостную прочность и поверхностную твердость. В процессе также не образуется стружка или стружка, что исключает отходы материала и снижает потребность в системах обработки и утилизации стружки.
Холодная штамповка (пластическая деформация)
Плоские или цилиндрические матрицы.
Отсутствие съема материала, улучшенный поток зерна
02. Плоская матрица и цилиндрическая матрица
Две плоские прямоугольные матрицы; один стационарный, один возвратно-поступательный. Подходит для широкого диапазона размеров винтов и крупносерийного производства.
Две или три вращающиеся цилиндрические матрицы. Идеально подходит для более длинных резьб и применений, где округлость и концентричность имеют решающее значение.
Сквозная подача для длинных резьб; подача для более коротких резьб и уступов.
Машины с плоскими штампами могут производить сотни деталей в минуту; Машины с цилиндрическими штампами обычно медленнее, но обеспечивают более высокую точность.
Выбор между плоской и цилиндрической матрицей зависит от конкретных требований применения. Машины с плоскими штампами — это «рабочая лошадка» в индустрии крепежа, способная производить стандартные винты, болты и шпильки на очень высоких скоростях. Машины с цилиндрической штамповкой, также известные как ротационные резьбонакатные машины, используются для более специализированных применений, включая длинные резьбовые стержни, шариковые винты и компоненты, требующие исключительной округлости и чистоты поверхности.
03. Требования к материалам и формуемость
The Автоматический резьбонакатный станоктребуются материалы заготовки, обладающие достаточной пластичностью, чтобы подвергаться пластической деформации без растрескивания. Формируемость материала является решающим фактором, определяющим, можно ли успешно накатывать деталь.
- Низкоуглеродистая сталь:Отличная формуемость; обычно используется для стандартных крепежей, винтов и болтов.
- Среднеуглеродистая сталь:Хорошая формуемость при правильном отжиге; используется для более прочных креплений.
- Нержавеющая сталь:Формируемость зависит от марки; Аустенитные сорта (304, 316) обычно поддаются прокатке, тогда как мартенситные сорта могут потребовать предварительного нагрева или отжига.
- Латунь и медные сплавы:Отличная формуемость; обычно накатывается резьба для электрических и сантехнических компонентов.
- Алюминиевые сплавы:Хорошая формуемость; используется для легких крепежных изделий в аэрокосмической и автомобильной промышленности.
Материал Примечание:Диаметр заготовки для накатки резьбы обычно больше меньшего диаметра, но меньше большого диаметра готовой резьбы. Это позволяет материалу течь и заполнять полости матрицы, не переполняя и не заполняя профиль резьбы.
04. Металлургические преимущества накатанной резьбы
The Автоматический резьбонакатный станокпроизводит нити с металлургическими свойствами, превосходящими те, которые созданы путем резки. Эти преимущества обусловлены характером процесса холодной обработки.
| Свойство | Катаные нити | Обрезать нитки |
|---|---|---|
| Поток зерна | Непрерывный, повторяет контур резьбы | Прерывистый, разрезной поперек зерна |
| Предел прочности | Увеличение (10–30%) | Прочность основного материала |
| Усталостная устойчивость | Значительно улучшено | Ниже из-за концентрации напряжений |
| Поверхностная обработка | Гладкий, закаленный в работе | Могут иметь следы инструментов |
| Материальные отходы | Никто | Образование стружки и стружки |
| Скорость производства | Очень высокий | Медленнее, требуется несколько проходов |
Основан на металлургических принципах холодной штамповки.
Непрерывный поток зерен в накатанной резьбе распределяет напряжение более равномерно, снижая вероятность усталостного разрушения. Нагартование, возникающее при накатывании, также увеличивает поверхностную твердость резьбы, улучшая ее износостойкость. Эти преимущества делают накатанную резьбу предпочтительным выбором для критически важных крепежных изделий в автомобильной, аэрокосмической и конструкционной сферах.
05. Параметры добычи и коэффициенты эффективности
ЭффективностьАвтоматический резьбонакатный станокопределяется сочетанием характеристик станка, качества инструмента и рабочих параметров. Эти факторы должны быть тщательно сбалансированы для достижения оптимальной производительности и качества резьбы.
- Скорость прокатки:Скорость, с которой движутся или вращаются матрицы. Более высокие скорости увеличивают производительность, но могут потребовать более надежных инструментов и систем охлаждения.
- Давление штампа:Сила, приложенная штампами к заготовке. Недостаточное давление приводит к неполному формированию резьбы, а чрезмерное давление может привести к растрескиванию или повреждению штампа.
- Выравнивание штампа:Точное выравнивание матриц имеет решающее значение для изготовления резьб с правильным шагом, шагом и углом.
- Смазка:Правильная смазка снижает трение и выделение тепла, продлевая срок службы матрицы и улучшая качество поверхности резьбы.
- Подготовка заготовки:Диаметр, фаска и состояние поверхности заготовки должны тщательно контролироваться, чтобы обеспечить равномерное формирование резьбы.
Современные автоматические резьбонакатные станки оснащены такими функциями, как системы подачи с сервоприводом, автоматическая смазка и мониторинг в процессе процесса, позволяющие поддерживать стабильное качество при высоких темпах производства. Эти функции сокращают вмешательство оператора и минимизируют время простоя, способствуя повышению общей эффективности производства.
06. Контроль качества и проверка размеров
Контроль качества является важнейшим аспектом резьбонакатного производства.Автоматический резьбонакатный станокНеобходимо контролировать, чтобы изготовленная резьба соответствовала требуемым характеристикам по делительному диаметру, большому диаметру, малому диаметру, шагу и углу боковой поверхности.
- Проверка размеров:Микрометры для резьбы, калибры-кольца и оптические компараторы используются для проверки размеров резьбы на соответствие таким стандартам, как ISO, DIN и ANSI.
- Проверка поверхности:Визуальный осмотр и профилометрия используются для оценки шероховатости поверхности и обнаружения дефектов, таких как нахлесты, швы или трещины.
- Сертификация материала:Входящий материал должен быть проверен на предмет химического состава и механических свойств, чтобы убедиться, что он соответствует требованиям, предъявляемым к накатыванию резьбы.
- Обслуживание матрицы:Регулярный осмотр и замена матриц необходимы для поддержания качества резьбы и предотвращения дефектов.
Примечание по качеству:Статистический контроль процесса (SPC) обычно используется в резьбонакатном производстве для контроля критических размеров и обнаружения отклонения процесса до того, как оно приведет к выпуску деталей, не соответствующих техническим характеристикам. Такой проактивный подход к управлению качеством необходим для крупносерийного производства.
Часто задаваемые вопросы
Технические характеристики могут различаться в зависимости от модели и производителя. Всегда сверяйтесь с документацией по продукту, чтобы узнать конкретные требования вашего приложения.