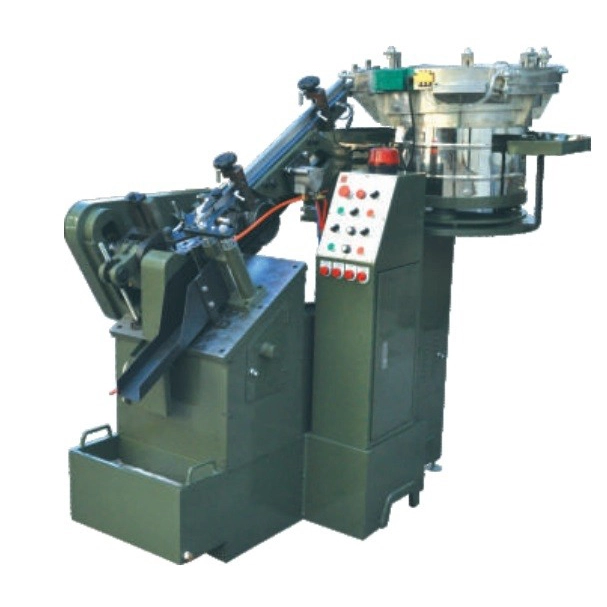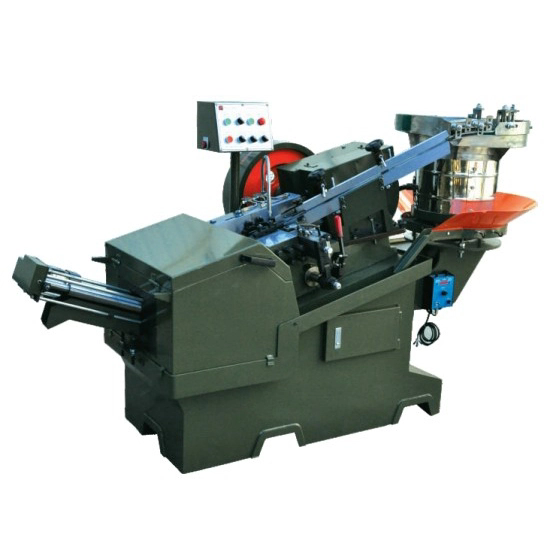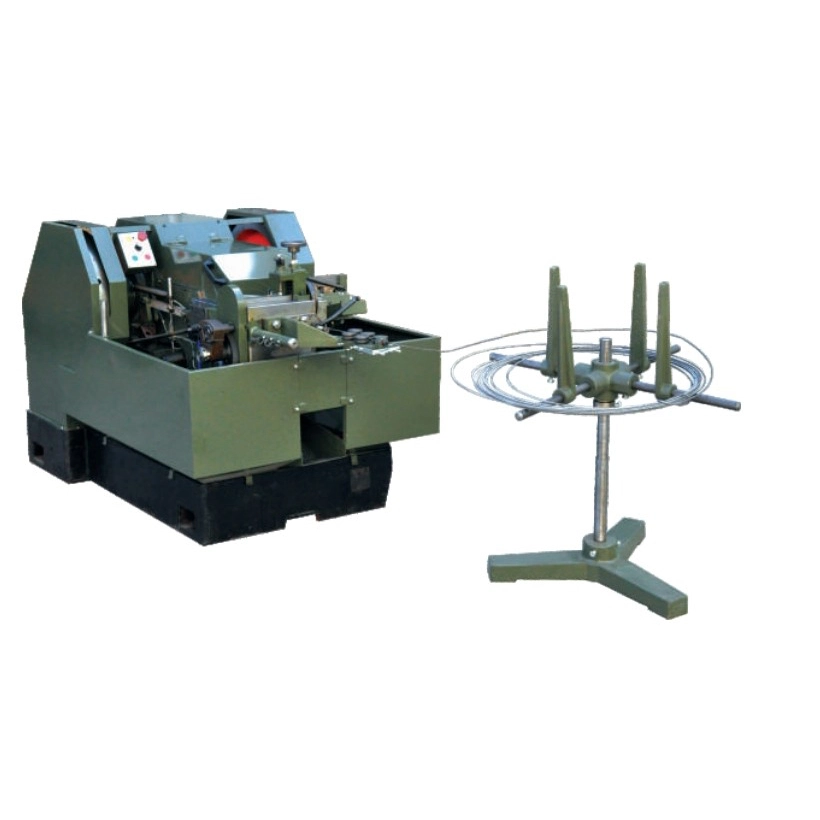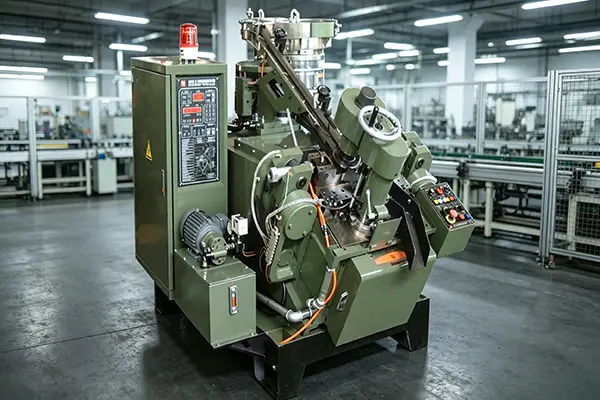
Мы предлагаем широкий спектр оборудования для производства винтов, включая станки для холодной высадки, накатки резьбы и сборки, а также винты с хвостовиком для сверления с полной спецификацией, поддерживаемые ODM, OEM и услугами нестандартной настройки.
YWCявляется специализированным производителем и поставщиком долбежных станков. Являясь оригинальной фабрикой, мы предоставляем мировым производителям крепежных изделийстандартное оборудование, прецизионные решения для точечной прорези, а также комплексную послепродажную поддержку и техническое обслуживание.
- 1. Долбежный станок для винтовых наконечников представляет собой прецизионное обрабатывающее устройство, предназначенное для линий по производству крепежных изделий. Он выполняет прорезь, резку и придание формы кончикам винтов и точкам самосверления, выступая в качестве важного инструмента для окончательной обработки в полном процессе производства винтов.
- 2. Оборудование устраняет распространенные дефекты, связанные с ручной обработкой или стандартными режущими инструментами, такие как неровные пазы, неравномерная глубина и заусенцы на поверхности, тем самым значительно повышая точность обработки кончика винта.
- 3. Он вмещает широкий ассортимент продукции, включая самосверлящие винты, саморезы, винты с плоским концом и различные нестандартные крепежные детали. Готовая продукция широко используется в строительстве, металломонтаже, производстве метизов и в цепочке поставок автомобилей.
- 4. Он легко интегрируется в полный рабочий процесс производства винтов. После холодной высадки, накатки резьбы и термообработки машина выполняет стандартизированную прорезку и формование наконечников, эффективно улучшая плавность сверления, точность установки и общую консистенцию продукта.
- 1. Прочная конструкция машины для безотказной работы на высоких скоростях. Благодаря механической конструкции высокой жесткости и износостойким режущим лезвиям высокой твердости станок работает непрерывно на высоких скоростях без вибрации и позиционного дрейфа, обеспечивая стабильную точность обработки на аппаратном уровне.
- 2. Полностью автоматизированное позиционирование и сортировка для обеспечения постоянной точности. Оснащенная системами автоматической подачи, точного позиционирования и фотоэлектрического обнаружения, машина автоматизирует сортировку материала, фиксацию винта и точную прорезь, обеспечивая высокую однородность положения, глубины и угла паза для каждого винта.
- 3. Проверка качества в режиме реального времени и отбраковка дефектных деталей для повышения производительности. Оборудование контролирует глубину пазов и плоскостность поверхности в режиме реального времени, автоматически выявляя и отбраковывая некачественную продукцию, например изделия с недостаточной глубиной, смещенными от центра пазами или заусенцами, тем самым эффективно сводя к минимуму количество дефектов при массовом производстве.
- 4. Одноэтапное формование исключает необходимость вторичного шлифования, что повышает эффективность производства. Весь процесс прорези выполняется за один проход, не требуя ручной полировки или отделки; это упрощает рабочий процесс и снижает трудозатраты, обеспечивая при этом соответствие всей готовой продукции международным стандартам крепежа, обеспечивая превосходную взаимозаменяемость и единообразие.
- 1. Оптимизированная производительность сверления для более плавной установки. Точная, стандартизированная структура пазов позволяет самосверлящим и самонарезающим винтам более плавно врезаться в материал, предотвращая такие проблемы, как залипание, скольжение или смещение во время установки, что делает их пригодными для различных применений точной сборки.
- 2. Стабильный внешний вид и точность, выполнение заказов высоких стандартов. Обработанные на станке винтовые пазы гладкие, без заусенцев и имеют точные размеры, удовлетворяя строгим требованиям к качеству высококачественного оборудования, автомобильных деталей и точного машиностроения.
- 3. Повышение конкурентоспособности рынка. Стандартизированная прецизионная обработка обеспечивает единообразие технических характеристик и стабильную производительность крепежных изделий массового производства, помогая фабрикам завоевать прочную репутацию и обеспечить более высокие стандарты экспортных и инженерных заказов.
Перед каждым запуском удаляйте остатки винтов и посторонние предметы с направляющей подачи и станции резки. Проверьте степень износа режущего лезвия и убедитесь, что конструкция крепления машины надежна. Убедитесь, что системы фотоэлектрических датчиков обнаружения и позиционирования работают правильно, чтобы предотвратить ошибки обработки, вызванные работой неисправной машины.
Регулярно смазывайте компоненты трансмиссии, направляющие и подвижные подшипники, чтобы свести к минимуму износ при работе на высоких скоростях. Периодически проверяйте износ лезвий в зависимости от частоты производства и своевременно затачивайте или заменяйте лезвия, чтобы поддерживать постоянную точность прорези.
Эти проблемы обычно вызваны износом лезвия, несоосностью позиционирования или перебоями в подаче. Остановите машину, чтобы очистить канал подачи от мусора, откалибровать точность позиционирования и заменить изношенные лезвия, чтобы восстановить стандартное качество обработки.
Проверить остроту лезвия и скорость работы, очистить режущую кромку от накопившегося мусора, отрегулировать параметры резания; при нормальных условиях эксплуатации машина обеспечивает однопроходную формовку без заусенцев, а правильная калибровка параметров может полностью устранить проблемы с заусенцами.
При серийном производстве рекомендуется проводить точную калибровку каждые две недели; для непрерывного, долгосрочного массового производства частоту калибровки следует увеличить, чтобы гарантировать, что глубина, положение и плоскостность паза постоянно соответствуют производственным стандартам, а также поддерживать стабильный уровень производительности.
Тщательно очистите корпус машины от всей металлической стружки и пыли, нанесите антикоррозионную обработку на лезвия и компоненты точного позиционирования и храните оборудование в сухом, хорошо вентилируемом помещении, чтобы предотвратить появление ржавчины на деталях и сбоев в работе сенсорной системы, вызванных влажностью.