Будьте в курсе наших последних выступлений на выставках, новых продуктов и разработок компании, поскольку мы продолжаем расширять свое присутствие на международных рынках крепежа и оборудования.
Краткое содержание статьи: A винтовая машина для холодной высадкиявляется основным оборудованием для производителей, которым необходимо производить большие объемы точных, стабильных и механически надежных винтов и заготовок для крепежа. Формируя металл посредством контролируемой пластической деформации, а не удаляя материал посредством обычной резки, холодная высадка может улучшить использование материала, непрерывность производства и постоянство размеров. В этой статье объясняется, как работает этот процесс, какие факторы влияют на выбор оборудования, как производители могут уменьшить распространенные производственные проблемы и как YWC может удовлетворить различные требования к производству винтов и крепежных изделий.
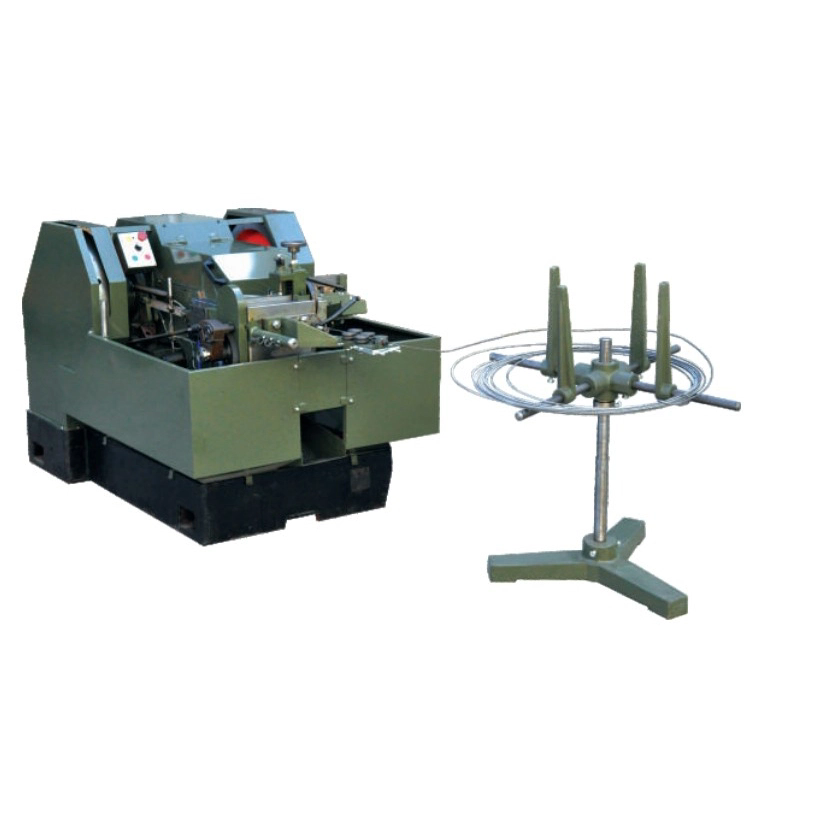
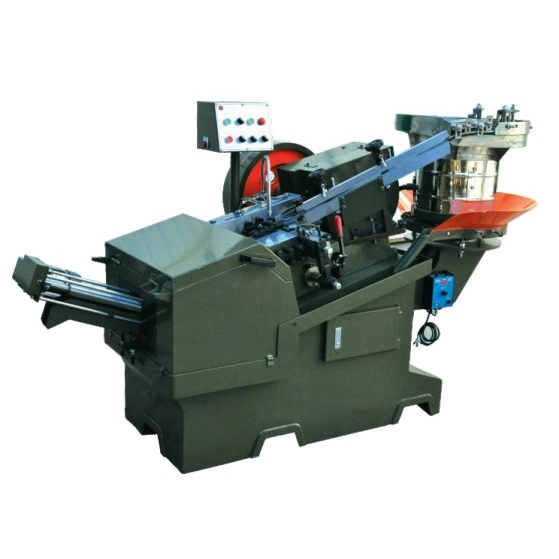
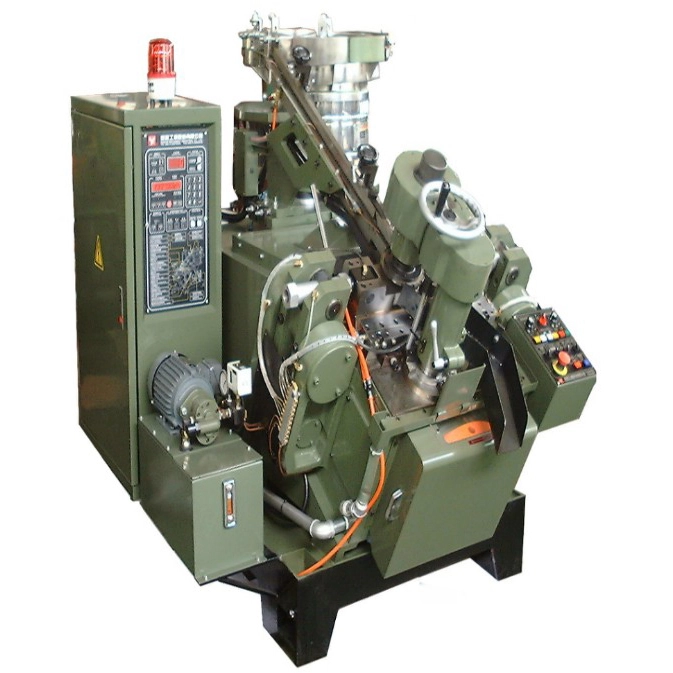
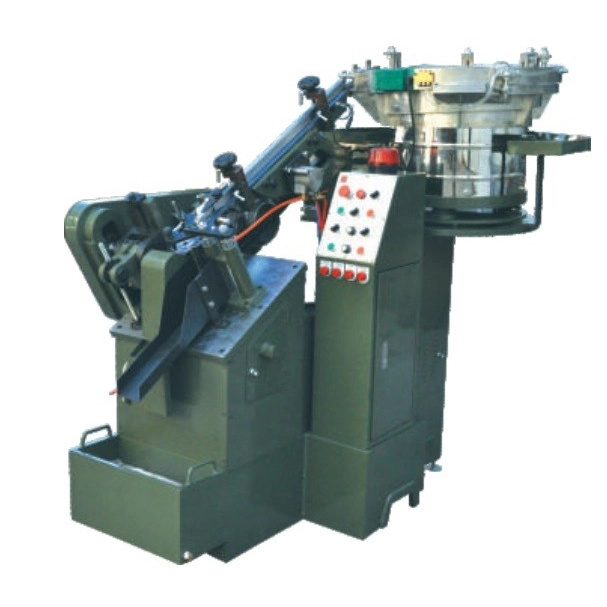
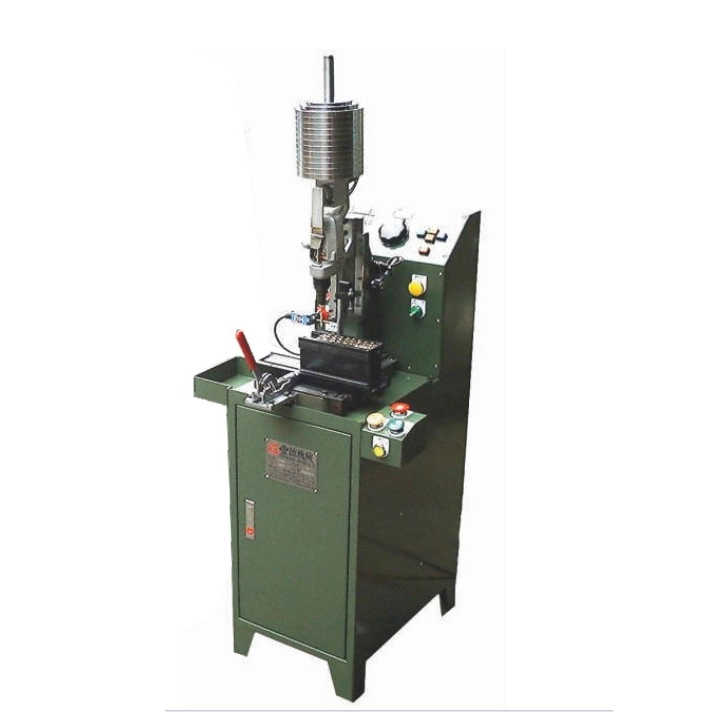
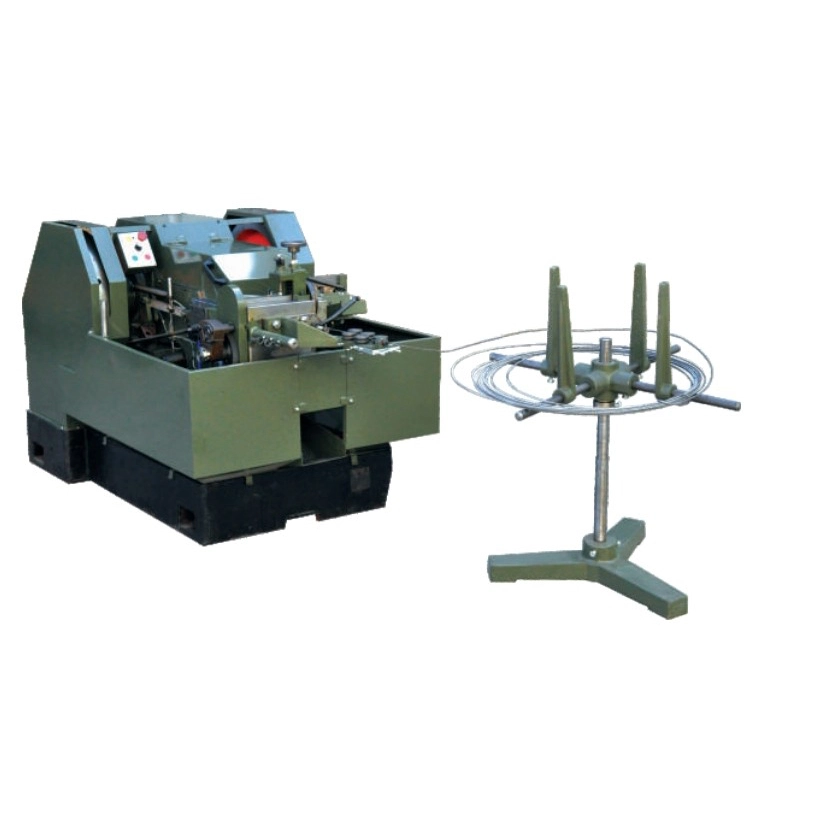
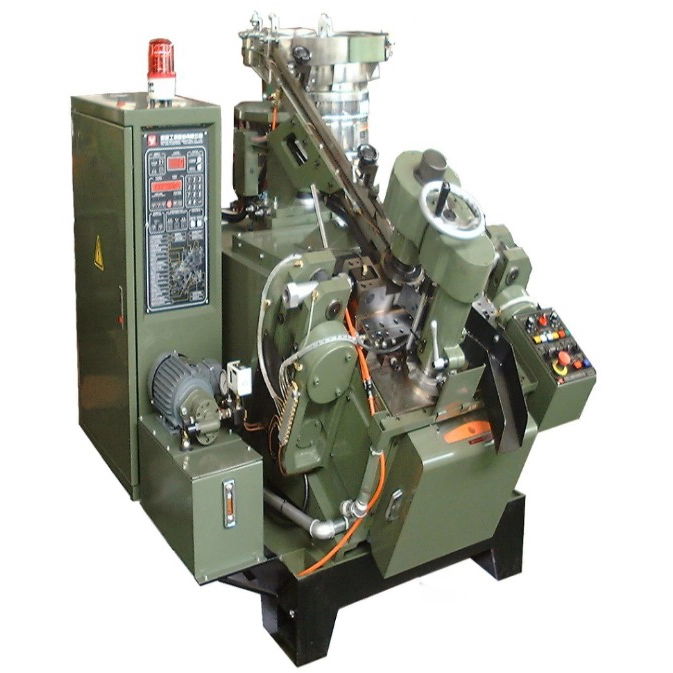
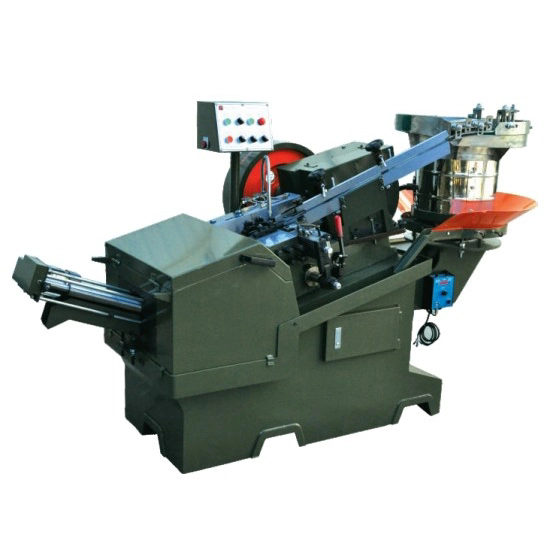
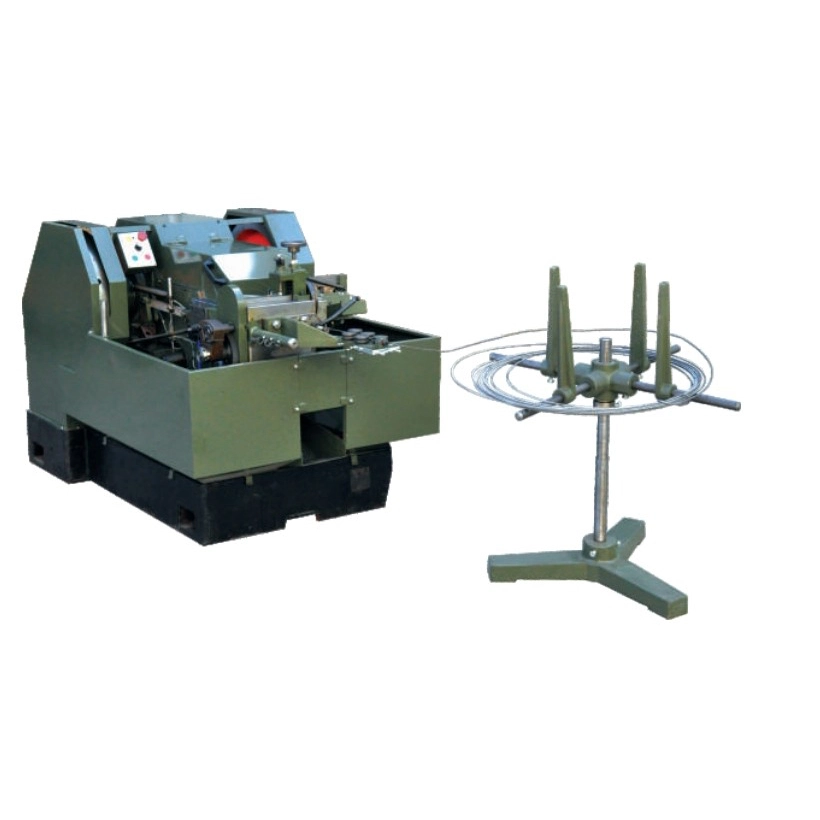
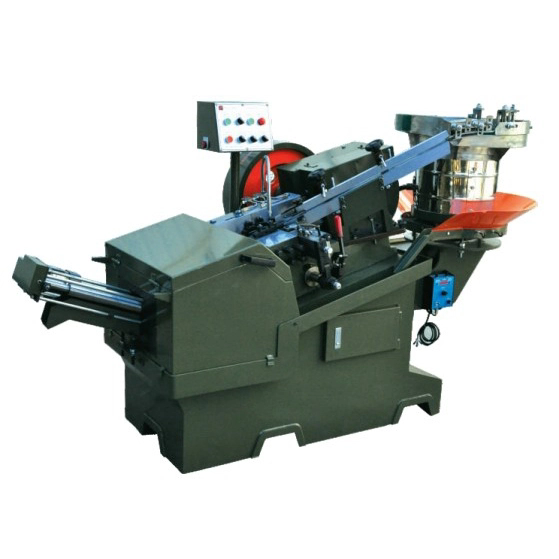
A Винтовая машина для холодной высадкиформирует из металлической проволоки заготовки для винтов, применяя контролируемую механическую силу при комнатной температуре или близкой к ней. Вместо того, чтобы отрезать лишний материал для создания необходимой геометрии, машина проталкивает и изменяет форму входящей проволоки внутри прецизионных инструментов.
Это различие важно для производителей крепежных изделий. Обычный процесс механической обработки может начинаться с более крупного куска материала и удалять ненужные участки до тех пор, пока не будет достигнута необходимая форма. Холодная высадка использует другой подход: материал перемещается до желаемой конфигурации.
Во время работы проволока непрерывно или периодически подается в формующую систему. Машина отрезает проволоку заданной длины, точно позиционирует заготовку и использует пуансоны и матрицы для создания головки и других необходимых элементов. В зависимости от конфигурации машины и конструкции изделия можно последовательно выполнять несколько операций формовки.
В результате получается заготовка винта, которую впоследствии можно использовать в таких процессах, как накатка резьбы, формование острия, прорезь, термообработка, обработка поверхности, контроль и упаковка.
YWC разрабатывает оборудование для изготовления винтов для производителей, которым требуется стабильная производительность формовки, эффективность производства и адаптируемость к различным спецификациям крепежных изделий. Соответствующая конфигурация машины зависит от материала, размеров, геометрии головки, объема производства и необходимого уровня автоматизации.
Процесс холодной высадки — это больше, чем просто запрессовка проволоки в матрицу. Точное производство винтов требует координации между подачей, резкой, позиционированием, оснасткой, усилием формовки и разгрузкой.
Производство начинается с подходящего рулона или проволоки. Механизм подачи подает материал в зону формования с контролируемой скоростью.
Стабильная подача очень важна, поскольку неравномерное расположение проволоки может повлиять на объем материала, поступающего в матрицу. Даже если формовочные инструменты изготовлены с высокой точностью, нестабильная система подачи может привести к отклонениям в размерах.
Входящий провод разрезается на заранее заданные заготовки. Длина заготовки должна точно соответствовать объему материала, необходимому для готовой геометрии головки и хвостовика.
Неправильная длина заготовки может создать несколько проблем:
Вырезанная заготовка должна достичь станции формовки в правильной ориентации и положении. В крупносерийном производстве надежная передача становится особенно важной, поскольку тысячи или миллионы повторяющихся циклов оставляют мало места для накопленных ошибок позиционирования.
Пуансон вдавливает заготовку в полость матрицы. Металл подвергается пластической деформации и растекается в свободное пространство.
Этот этап определяет большую часть геометрии головки винта. В зависимости от конструкции изделия можно использовать несколько этапов формования для постепенного создания сложных форм вместо того, чтобы пытаться завершить всю геометрию за одну чрезмерную операцию.
После формования заготовка винта снимается со оснастки и передается на следующий этап производства. Автоматизированная разгрузка помогает поддерживать непрерывный производственный цикл, сокращая при этом ручную обработку.
| Этап производства | Основная функция | Общая забота о качестве |
|---|---|---|
| Подача проволоки | Подавайте материал последовательно | Нестабильность питания |
| Резка | Создавайте точные заготовки | Неправильная длина заготовки |
| Позиционирование | Выровняйте пробел | Несоосность |
| Заголовок | Формируем головку винта | Трещины или неполное заполнение |
| Увольнять | Перенос готовых заготовок | Заклинивание или повреждение при обращении |
Производители крепежных изделий часто сталкиваются с одними и теми же фундаментальными проблемами: высоким расходом материала, длительным циклом, непостоянными размерами, чрезмерными трудозатратами и трудностями с поддержанием стабильного качества во время крупных производственных циклов.
Правильно настроенная машина для холодной высадки шнеков может решить многие из этих проблем в их источнике.
Поскольку этот процесс изменяет форму материала, а не удаляет его, холодная высадка может обеспечить значительно лучшее использование материала, чем многие субтрактивные методы производства.
При крупносерийном производстве винтов даже небольшое снижение потерь материала может оказать существенное влияние на производственные затраты. Это становится особенно важным при использовании относительно дорогих материалов из нержавеющей стали или сплавов.
Автоматизированное оборудование для холодной высадки предназначено для серийного производства. После правильной настройки параметров подачи, оснастки и процесса машина может поддерживать постоянный производственный ритм с ограниченным вмешательством оператора.
Холодная штамповка позволяет сохранить и перенаправить поток зерен металла вместо того, чтобы прорезать материал так же, как при обычной механической обработке. Это может способствовать улучшению механических характеристик правильно спроектированных крепежных изделий.
Однако поведение материала зависит от состава сплава, условий формовки, степени обжатия, конструкции оснастки, смазки и последующей термообработки. Поэтому производителям следует проверять весь процесс, а не предполагать, что холодная высадка сама по себе гарантирует определенные механические свойства.
Когда подача, формование, транспортировка и разгрузка автоматизированы, требуется меньше ручных операций. Это может улучшить стабильность производства, позволяя операторам сосредоточиться на настройке, проверке, мониторинге процессов и обслуживании.
Подходящий материал во многом зависит от требуемых характеристик винта и формовочной способности выбранного станка и оснастки.
К распространенным крепежным материалам относятся:
Выбор материала не следует отделять от выбора машины. Материал с более высокой прочностью или меньшей пластичностью может предъявлять более высокие требования к формовочной системе и штампам.
Например, крепеж из нержавеющей стали может потребовать особенно тщательного контроля условий формовки, поскольку чрезмерная деформация или неподходящая оснастка могут способствовать растрескиванию и ускоренному износу матрицы.
Для производства высококачественных винтов требуется нечто большее, чем просто покупка высокопроизводительного станка. Вся формирующая система должна быть сбалансирована.
Пустой объем имеет основополагающее значение для точности курса. Диаметр проволоки и длина обрезки должны обеспечивать достаточно материала для заполнения требуемой геометрии без образования ненужных излишков.
Штампы и пуансоны напрямую определяют окончательную форму формованной детали. Плохо спроектированная оснастка может привести к неравномерному потоку материала, преждевременному износу, дефектам поверхности или нестабильным размерам.
Поэтому инструмент следует выбирать в соответствии с:
Смазка влияет на трение, текучесть материала, срок службы инструмента и качество поверхности. Недостаточная смазка может увеличить сопротивление формовке и износ инструмента, а неподходящая смазка может привести к загрязнению или нестабильности процесса.
Операторам следует отслеживать производственные данные, а не ждать, пока в большой партии уже появятся дефекты. Изменения шума, вибрации, усилия формовки, температуры или измерений размеров могут служить ранним признаком развивающихся проблем.
Даже хорошо спроектированная машина не может полностью компенсировать непостоянство входящего провода. Изменение диаметра, дефекты поверхности, неподходящие свойства материала или несоответствующая смазка могут повлиять на процесс формовки.
Выбор машины, основанный только на максимальной теоретической производительности, может привести к нецелесообразным инвестициям. Машину следует оценивать в соответствии с фактическим портфелем крепежных изделий и производственной стратегией.
| Фактор выбора | Почему это важно | Вопросы, которые стоит задать |
|---|---|---|
| Размеры крепежа | Определяет формующую способность | Какой диаметр и диапазон длины требуется? |
| Дизайн головы | Влияет на этапы оснастки и формовки | Головка стандартная или индивидуальная? |
| Материал | Влияет на формирование силы и смерть жизни | Какая сталь или сплав будет обрабатываться? |
| Объем производства | Определяет требования к автоматизации | Какова необходимая производительность за смену? |
| Разнообразие продукции | Влияет на требования к перенастройке | Как часто будут меняться характеристики? |
| Последующее оборудование | Определяет совместимость линии | Будут ли резьбонакатные станки или другие станки следовать за курсом? |
Производителям также следует учитывать наличие технической поддержки, запасных частей, помощи с инструментами, поддержки при вводе в эксплуатацию и обучения операторов. Эти факторы могут оказать существенное влияние на фактический срок службы промышленного оборудования.
YWC предлагает решения для холодной высадки винтов для различных требований производства крепежных изделий и может сконфигурировать оборудование в соответствии со спецификациями продукта, характеристиками материала и производственными целями.
Автоматизация становится все более ценной по мере увеличения объема производства.
Современный автоматизированный технологический процесс производства винтов может включать в себя:
Объединение этих процессов может сократить разрывы между отдельными операциями. Вместо перемещения полуфабрикатов вручную с одной машины на другую производители могут наладить более непрерывный производственный поток.
Этот подход может быть особенно полезен для заводов, сталкивающихся с нехваткой рабочей силы, растущими объемами заказов или строгими требованиями к повторяемости.
YWC также предлагает интегрированные решения для линий по производству винтов, которые могут сочетать формовку с последующими процессами. Точную конфигурацию следует выбирать в зависимости от конструкции крепежа и требуемой производственной мощности.
Крепеж с холодной головкой используется во многих отраслях промышленности, поскольку винты и сопутствующие компоненты имеют основополагающее значение для механической сборки.
Требуемая конфигурация машины существенно меняется между миниатюрными электронными винтами и более крупными инженерными крепежными деталями. Вот почему перед выбором оборудования следует определить геометрию изделия и целевой объем производства.
Профилактическое обслуживание необходимо для поддержания стабильного качества формовки. Оборудование холодной высадки работает в условиях повторяющихся механических нагрузок, поэтому небольшие проблемы могут стать серьезными, если их игнорировать.
Практическая программа технического обслуживания должна включать:
Техническое обслуживание должно основываться как на времени эксплуатации, так и на фактическом состоянии машины. Если станок производит все более нестабильные головки, требует частых регулировок или постоянно выходит из строя инструмента, простая замена отдельных компонентов может не решить основную проблему.
При анализе первопричин необходимо изучить всю систему формовки, включая материал, длину заготовки, оснастку, смазку, настройки станка и точность переноса.
Машина для холодной высадки винтов — это промышленное оборудование, используемое для формирования из металлической проволоки заготовок для винтов путем контролируемой пластической деформации. Он широко используется для крупносерийного производства винтов, болтов, заклепок и других крепежных компонентов.
Холодная высадка изменяет форму металла за счет пластической деформации, тогда как механическая обработка обычно удаляет материал путем резки. Таким образом, холодная высадка может обеспечить лучшее использование материала и особенно подходит для повторяющегося производства крепежных изделий в больших объемах.
Да. При наличии соответствующих пуансонов, матриц, последовательностей формования и настроек станка оборудование для холодной высадки может производить винты и крепежные детали различной геометрии по индивидуальному заказу. Целесообразность зависит от размеров, материала, конструкции головки и коэффициента формования изделия.
Да. Нержавеющую сталь можно подвергать холодной штамповке, если станок, инструменты, смазка, состояние материала и последовательность формовки правильно подобраны. Производственные параметры должны быть проверены для конкретной марки нержавеющей стали и геометрии шнека.
Не обычно. Холодная высадка в первую очередь создает геометрию заготовки винта и головки. После этого для формирования внешней резьбы обычно используется накатка резьбы, хотя точный последующий процесс зависит от готовой конструкции крепежа.
Начните с контроля качества сырья, длины заготовки, состояния матрицы и пуансона, смазки, параметров формовки и точности переноса. Постоянные проверки и профилактическое обслуживание также важны для выявления проблем до того, как они повлияют на крупные производственные партии.
Это возможно, но экономическая выгода зависит от частоты переналадки, разнообразия продукции, объема производства и требований к автоматизации. Производители, которые часто меняют спецификации, должны уделять особое внимание времени наладки и эффективности замены инструментов.
Полезная информация включает чертежи винтов, марку материала, диаметр проволоки, готовые размеры, тип головки, ожидаемый объем производства, целевую скорость цикла, необходимые допуски и последующие процессы. Подробная информация о продукте позволяет более точно оценить конфигурацию машины и требования к инструментам.
Станок для холодной высадки винтов может стать основой эффективного производства крепежных изделий, если оборудование, материал, инструменты и производственный процесс правильно подобраны. Формируя заготовки винтов путем контролируемой пластической деформации, производители могут снизить потери материала, поддержать непрерывное производство, улучшить повторяемость и найти более эффективный путь к производству крепежных изделий в больших объемах.
Однако выбор оборудования не должен основываться только на скорости вывода. Геометрия продукта, характеристики материала, этапы формовки, требования к инструментам, уровень автоматизации, последующие процессы, техническое обслуживание и долгосрочная техническая поддержка — все это влияет на реальную производительность производственной системы.
YWCспециализируется на оборудовании для изготовления винтов и холодной высадки для производителей крепежных изделий с различными производственными требованиями. Независимо от того, является ли целью стандартизированное массовое производство, изготовление винтов по индивидуальному заказу, производство крепежа из нержавеющей стали или более интегрированная автоматизированная линия, правильная конфигурация должна начинаться с фактического продукта и производственных целей.
Готовы улучшить процесс производства крепежных изделий?Поделитесь с YWC техническими характеристиками винтов, требованиями к материалам и ожидаемыми производственными мощностями, чтобы обсудить подходящее решение для холодной высадки.Связаться с намисегодня, чтобы выбрать правильную конфигурацию машины для ваших производственных нужд.