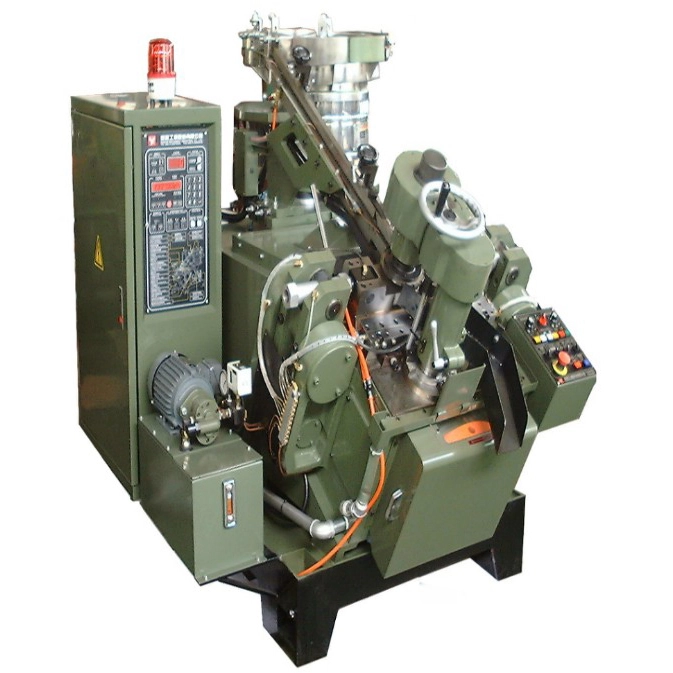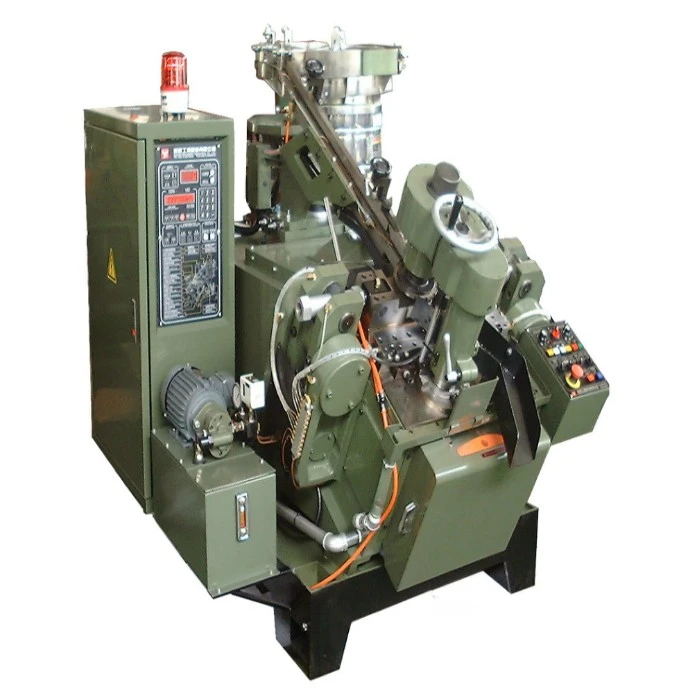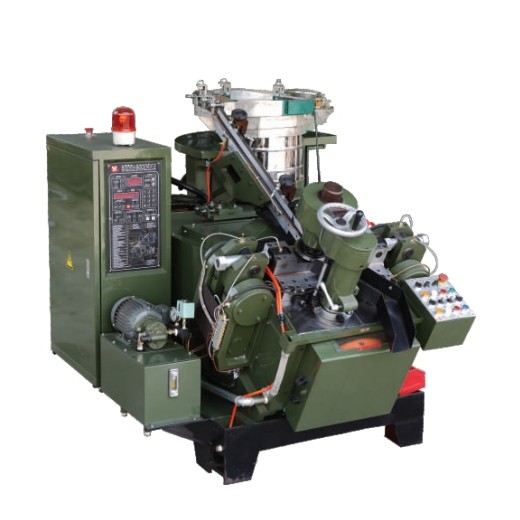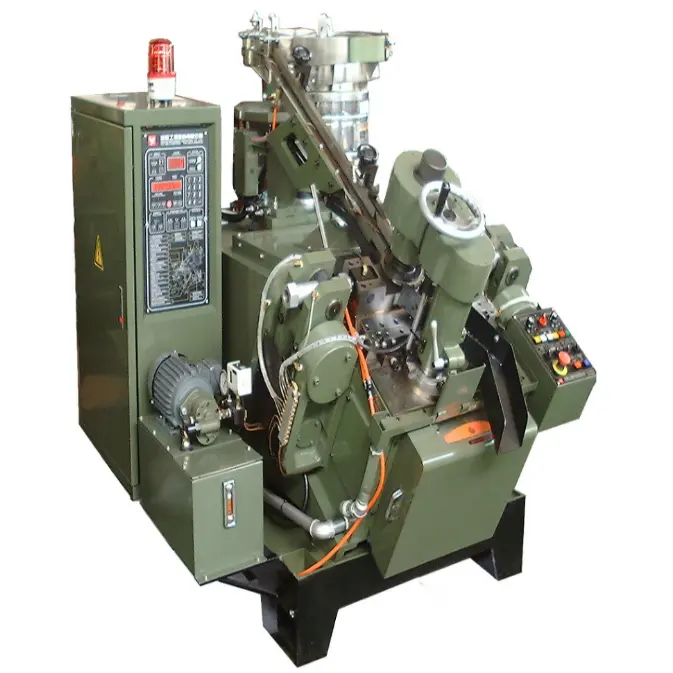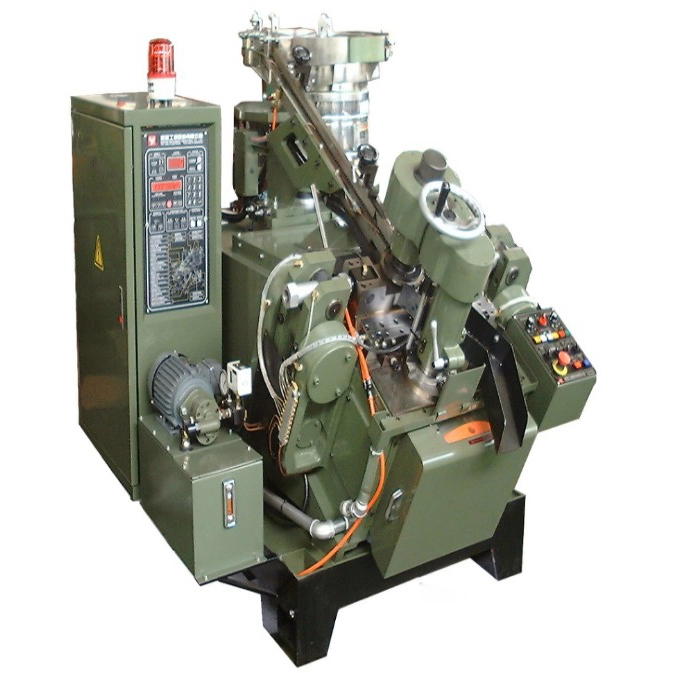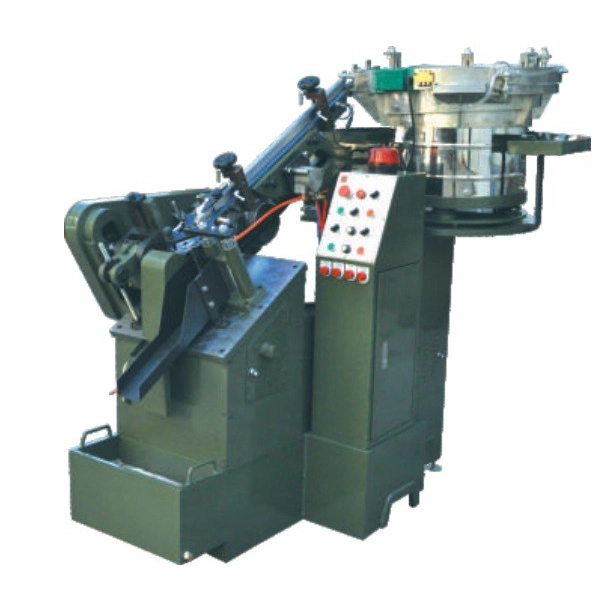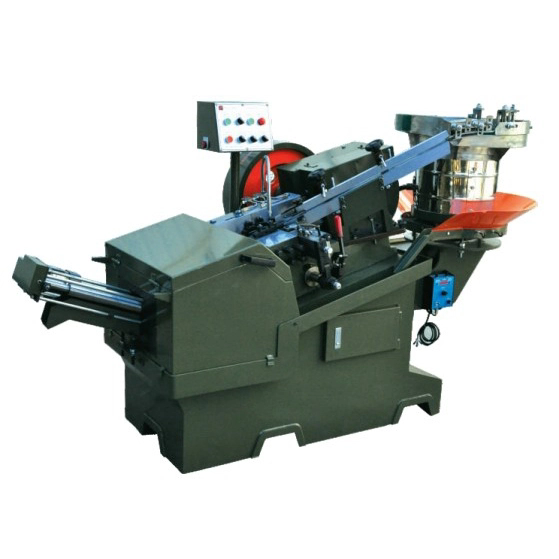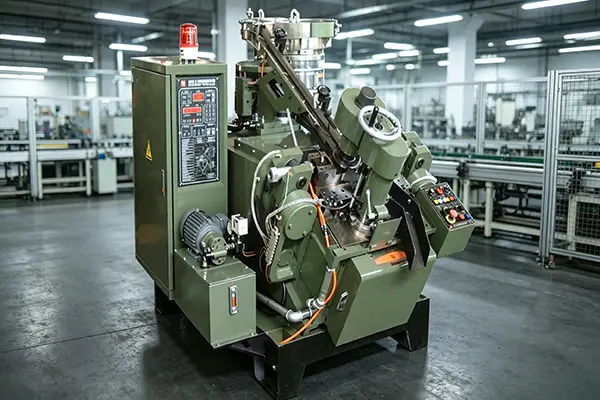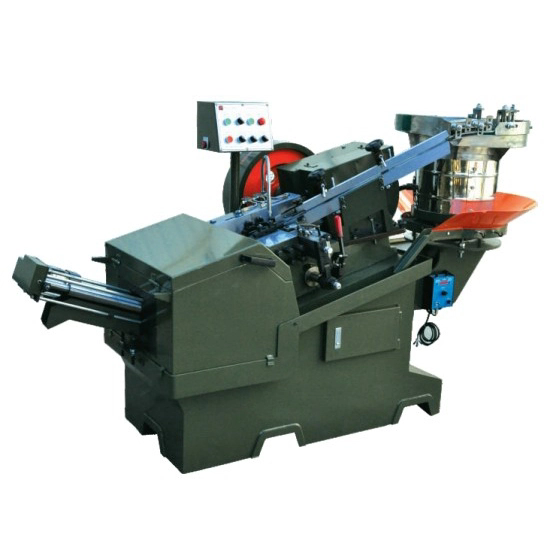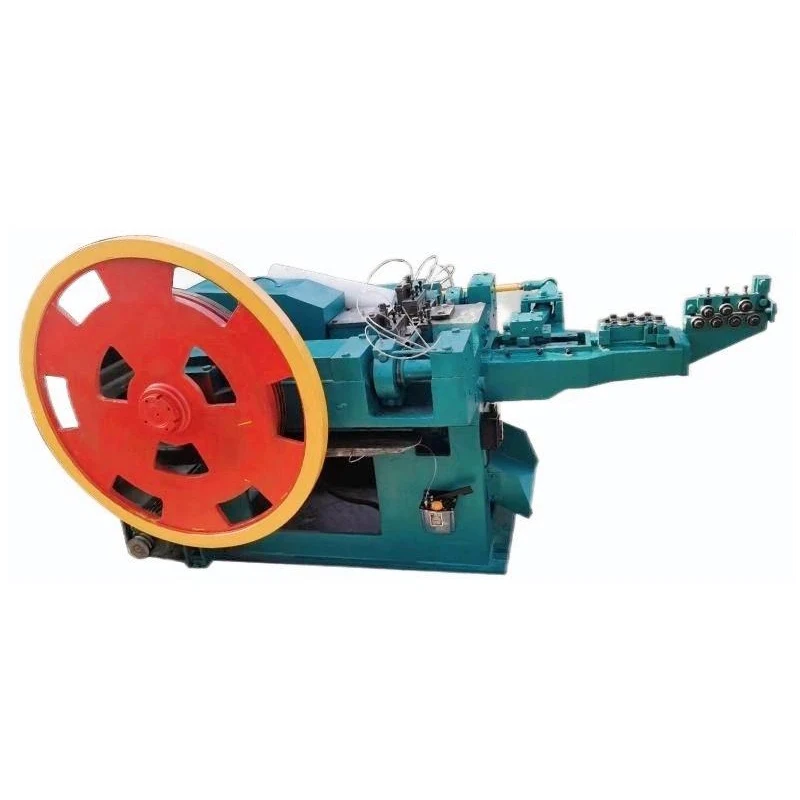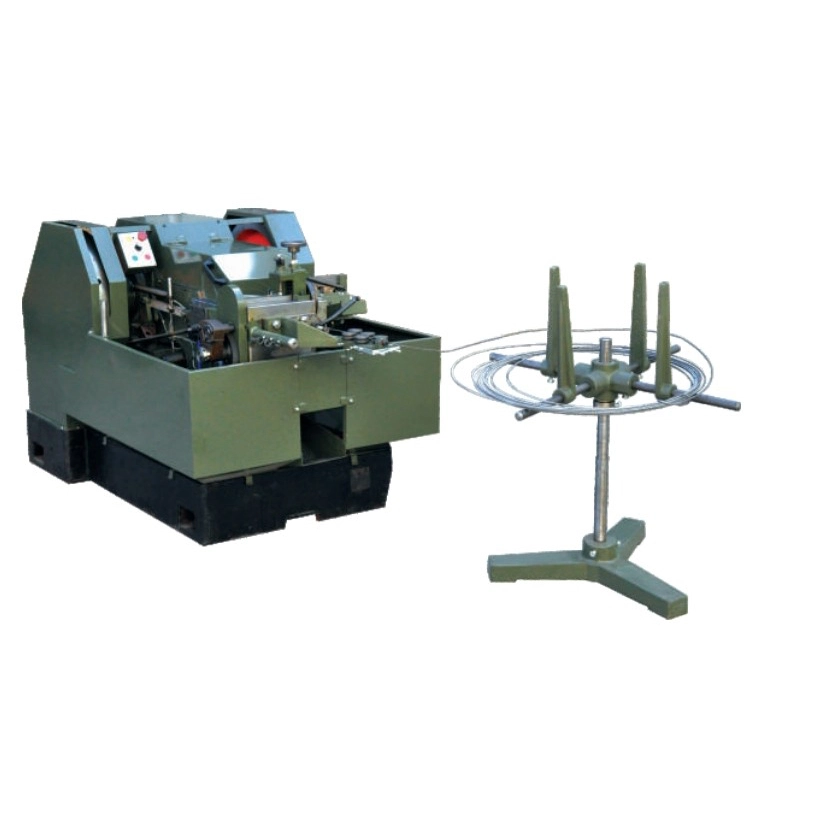
Мы предлагаем широкий спектр оборудования для производства винтов, включая станки для холодной высадки, накатки резьбы и сборки, а также винты с хвостовиком для сверления с полной спецификацией, поддерживаемые ODM, OEM и услугами нестандартной настройки.
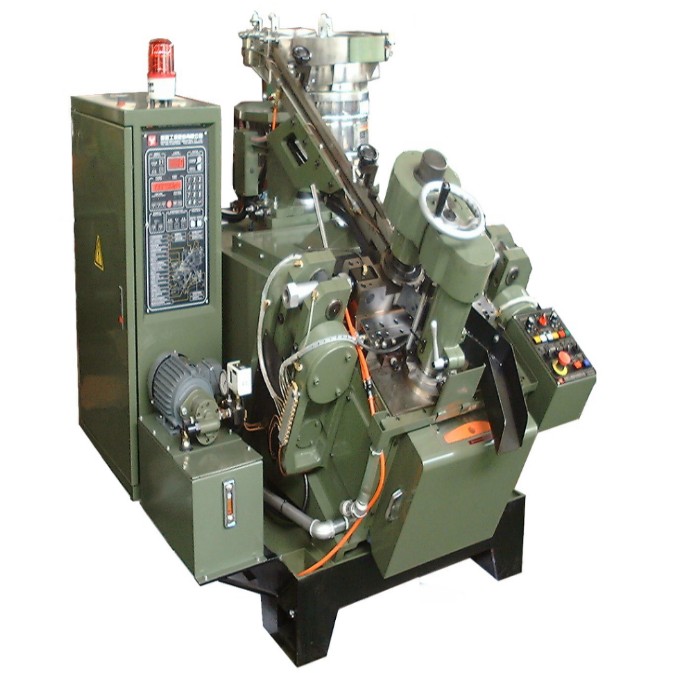
Оснащенная усовершенствованной интеллектуальной системой управления ПЛК и высокоточным индексирующим механизмом позиционирования, эта машина отличается стабильной работой, высокой точностью формования и строгой совместимостью спецификаций. Он может стабильно производить стандартные самосверлящие винты, используемые в строительстве, металлическом креплении, электроприборах, мебельной и автомобильной промышленности. Встроенный онлайн-мониторинг неисправностей и автоматическая система смазки значительно сокращают количество ручных операций и частоту отказов оборудования, поддерживая круглосуточное непрерывное серийное производство и эффективно повышая эффективность производства предприятия.
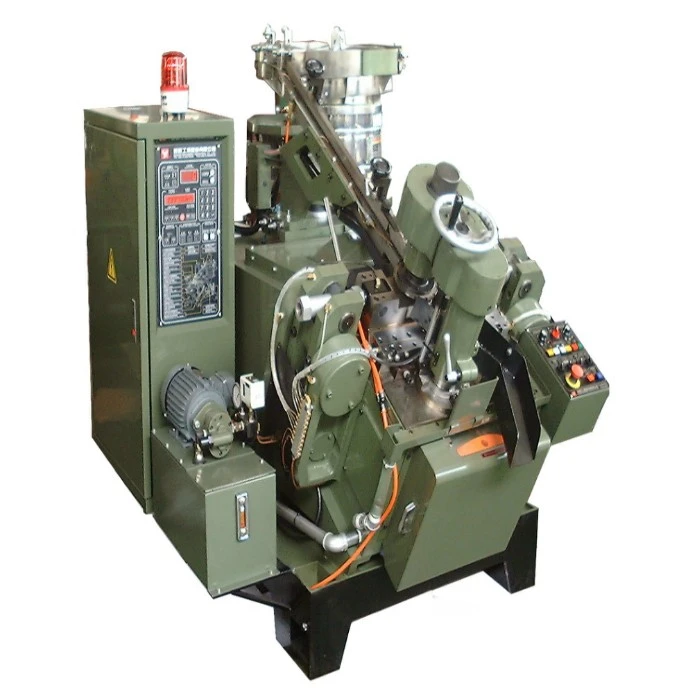
Машина для изготовления самосверлящих винтов поддерживает производство винтов различных спецификаций с точными и стабильными параметрами, охватывая основные модели самосверлящих винтов на рынке и удовлетворяя индивидуальные производственные требования различных клиентов:
| Параметр Элемент | Техническая спецификация |
| Применимый диаметр винта | 2,8–5,45 мм (6#–14#) |
| Применимая длина винта | 9,5–127 мм |
| Производственная мощность | Одиночный щелчок: 80-520 шт./мин; Двойной щелчок: 40-150 шт./мин. |
| Режим управления | Интеллектуальное управление ПЛК + управление сенсорным экраном |
| Система передачи | Электромагнитный клапан MAC + встроенный привод и тормозная муфта |
| Допуск литья | ±0,02 мм (высокоточная формовка) |
| Стандарт сертификации | ИСО9001 |
Благодаря модульному интегрированному промышленному дизайну каждый функциональный модуль работает независимо и эффективно взаимодействует, имеет разумную структурную компоновку, высокую износостойкость и длительный срок службы:
Оснащенный высокоточными правильными роликами из сплава, он может автоматически выпрямлять намотанную стальную проволоку, чтобы исключить отклонения при изгибе сырья. Он поддерживает бесперебойную автоматическую подачу проволоки, обеспечивает постоянную точность подачи проволоки и предотвращает деформацию шнека и появление дефектов продукции, вызванных некачественной прямолинейностью сырья.
Применяется технология двукратного холодного формования для выполнения предварительной ковки и точного формирования головок винтов за один раз. Неподвижные и подвижные матрицы изготовлены из износостойкой легированной стали высокой твердости, выдерживающей ковку под высоким давлением. Формованная головка винта гладкая, без заусенцев, имеет единые характеристики и соответствует требованиям международных стандартов к крепежным деталям.
В качестве основного компонента для производства самосверлящих винтов он использует технологию прецизионного индексированного позиционирования для точной обработки стандартных конструкций наконечников сверл. Обработанные наконечники сверл для винтов имеют гладкие режущие кромки, высокую скорость сверления, отсутствие трещин и заусенцев, что обеспечивает превосходные характеристики сверления и проникновения готовых винтов при фактическом использовании.
Использует конструкцию накатной пластины с резьбой со смещенным шагом 1/2. Неподвижная пластина неподвижна, в то время как подвижная пластина движется линейно и стабильно, обеспечивая равномерную пластическую деформацию поверхности винта. Накатанная резьба имеет стандартную форму зубьев, точный шаг и надежную фиксацию, а также высокую степень квалификации продукта.
Оснащен интуитивно понятным человеко-машинным интерфейсом с сенсорным экраном, параметры можно регулировать свободно и быстро. Встроенная интеллектуальная система мониторинга может автоматически определять нехватку материала, отклонение подачи проволоки, аномалии пресс-формы и другие неисправности, отображать коды неисправностей в режиме реального времени, а также активировать автоматическую сигнализацию и защиту от отключения, чтобы избежать повреждения оборудования и производственных потерь.
Автоматическая система смазки регулярно и в достаточном количестве подает масло в шестерни, подшипники, пресс-формы и другие уязвимые детали, снижает потери на механическое трение, позволяет избежать пропуска ручной смазки и неравномерной подачи масла, эффективно снижает износ оборудования и продлевает общий срок службы самосверлящего станка для изготовления шурупов.
Проверьте степень крепления всех деталей машины, убедитесь, что форма и резьбонакатная пластина установлены на место без повреждений, и очистите посторонние предметы в рабочей зоне.
Проверьте уровень смазочного масла, чтобы убедиться, что он достигает стандартного диапазона, и начните процедуру предварительной смазки компонентов трансмиссии и формовки.
Подберите подходящую стальную проволоку в соответствии с производственными спецификациями, установите катушку проволоки на подающую раму и отрегулируйте зазор правильных роликов в соответствии с диаметром проволоки.
Включите источник питания, установите скорость производства, длину шнека и параметры формования с помощью сенсорного экрана и сохраните параметры в режиме ожидания.
Запустите толчковый режим на 3–5 минут пробного запуска без нагрузки, чтобы проверить отсутствие ненормального шума и вибрации машины.
Изготовьте 5-10 пробных винтов, проверьте размер, точку сверления и качество резьбы и своевременно скорректируйте параметры при наличии дефектов.
После того, как пробная продукция будет сертифицирована, переключитесь в автоматический режим непрерывного производства, чтобы реализовать серийное производство без присмотра.
Регулярно контролируйте качество продукции и состояние работы машины во время производства, чтобы обеспечить стабильное производство.
Обычное отключение: сначала остановите систему подачи, подождите, пока все заготовки в станке будут обработаны и полностью разгружены, затем выключите рабочий выключатель и отключите источники питания и воздуха.
В1: В чем разница между этой машиной для изготовления самосверлящих винтов и однофункциональной машиной для формования сверл?
A: Однофункциональная машина для формования головок сверла перерабатывает только предварительно сформированные заготовки для винтов в готовые вершины сверла, что требует отдельного оборудования для накатки резьбы и резьбы на входе и выходе. Наша машина для изготовления самосверлящих шурупов объединяет подачу проволоки, выпрямление, формирование головки, формирование вершины сверла и накатку резьбы в один непрерывный процесс - поставку готовых шурупов непосредственно из бухт необработанной проволоки. Это исключает перегрузку материала между отдельными машинами, уменьшает площадь на 40–50% и сводит к минимуму колебания качества, вызванные несколькими перемещениями.
В2: Может ли эта машина обрабатывать проволоку как из углеродистой, так и из нержавеющей стали?
А: Да. Машина поддерживает проволоку из углеродистой, нержавеющей и легированной стали. Обработка нержавеющей стали обычно требует более низких производственных скоростей (40–100 шт./мин в режиме двойного щелчка), чтобы обеспечить более высокую твердость материала и продлить срок службы инструмента. Мы можем предоставить конкретные рекомендации по скорости в зависимости от марки вашего материала и характеристик винтов.
В3: В чем разница между режимами производства «один щелчок» и «двойной щелчок»?
A: В режиме одного щелчка выполняется один винт за машинный цикл, что обеспечивает более высокую производительность (80–520 шт./мин) и подходит для стандартного массового производства винтов меньшего диаметра. Режим двойного щелчка завершает работу двух шнеков за цикл с более низкой скоростью вращения (40–150 шт./мин), обеспечивая более длительное время выдержки для каждой формовочной станции — идеально подходит для шнеков большего диаметра, материалов из нержавеющей стали или головок сложной геометрии, требующих длительного времени формования.
Вопрос 4: Чем встроенный модуль резьбонакатки отличается от автономного резьбонакатного станка?
Ответ: В нашем интегрированном модуле резьбонакатки используется та же технология накатки резьбы с шахматным шагом 1/2, что и в отдельных станках, что обеспечивает эквивалентную точность резьбы и качество профиля зуба. Ключевым преимуществом является экономия места и исключение межмашинного перемещения материала. Тем не менее, для заводов, которым требуется чрезвычайно высокая производительность резьбонакатного станка или одновременно обрабатывать несколько спецификаций, мы все же рекомендуем добавить автономный резьбонакатный станок в качестве параллельной производственной линии.
В5: Какие типы головок винтов может производить эта машина?
О: Машина поддерживает широкий спектр типов головок благодаря сменным наборам форм, включая цилиндрическую головку, шестигранную головку, плоскую головку, ферменную головку и специальные конфигурации головки. Смена пресс-формы обычно занимает 15–30 минут, а настройки параметров для каждого типа головки можно сохранить в системе памяти ПЛК для быстрого вызова в будущем.
Адрес
№ 54, улица Дашани, район Хайшу, город Нинбо, провинция Чжэцзян, Китай
Тел.
Электронная почта